需要precision injection molding ceramic parts幾何学的に複雑で高強度の部品を大規模かつ卓越した再現性で生産する産業で急成長しています。 セラミック射出成形(CIM)は、プラスチック射出成形の設計自由度と高度な技術セラミックスの極限の材料特性を組み合わせ、エンジニアが創造できるようにします 従来のセラミック加工方法(例えばドライプレスやグリーンマシニングなど)では製造が不可能またはコストがかかるネット形状またはほぼネット形状の部品です。 サブミリメートルから医療機器堅牢な産業用インプラントへのインプラント耐摩耗性部品では、CIMは設計の複雑さと製造効率のギャップを埋める決定的な技術となっています。
セラミック射出成形の仕組み:原料から完成品まで
CIMプロセスは、セラミック粉末を4つのコア段階を通じて精密部品に変換します。 まず、高純度のセラミック粉末が通常ジルコニアまたはアルミナは熱可塑性結合剤システムと混合され、熱と圧力下で流れる均質な原料を作り出します。 この原料は、制御された温度(通常130〜200°C)と50〜150MPaの圧力で精密加工された金型空洞に注入され、すべての温度を忠実に再現します 工具設計のマイクロ特徴。
第3段階である脱結合は、熱分解、溶媒抽出、触媒プロセスの組み合わせによって有機結合剤を除去します。 これはおそらく最も重要なステップであり、制御されたバインダー除去によってひび割れ、水ぶくれ、歪みなどの欠陥を防ぎます。 最後に、デバウンドした「茶色」部分は高温焼結(ジルコニアの場合通常1,400〜1,650°C)を受け、セラミック粒子が固体拡散によって融合し、 理論に近い密度とセラミックの機械的特性の全セット。
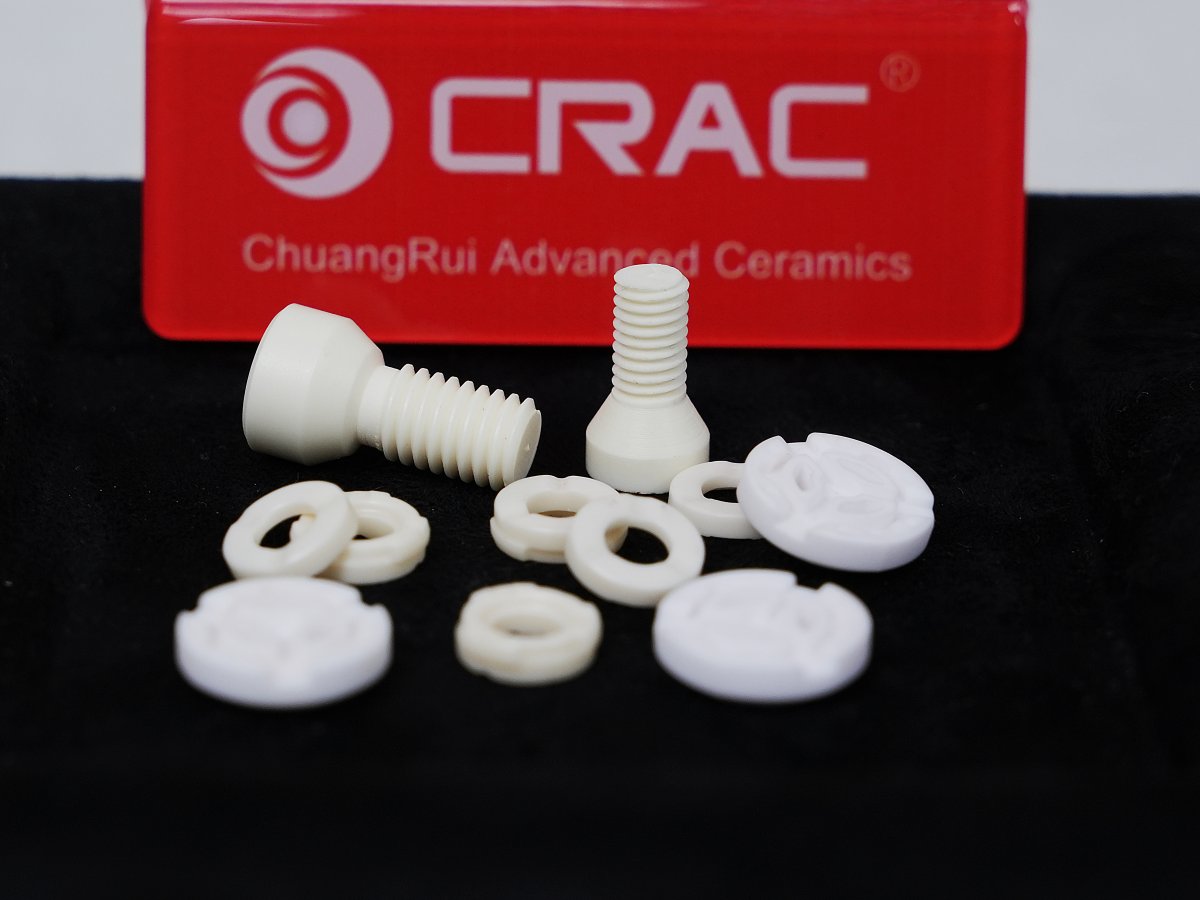
図1:CIM技術によって達成可能な幾何学的複雑さを示す精密射出成形セラミック部品。
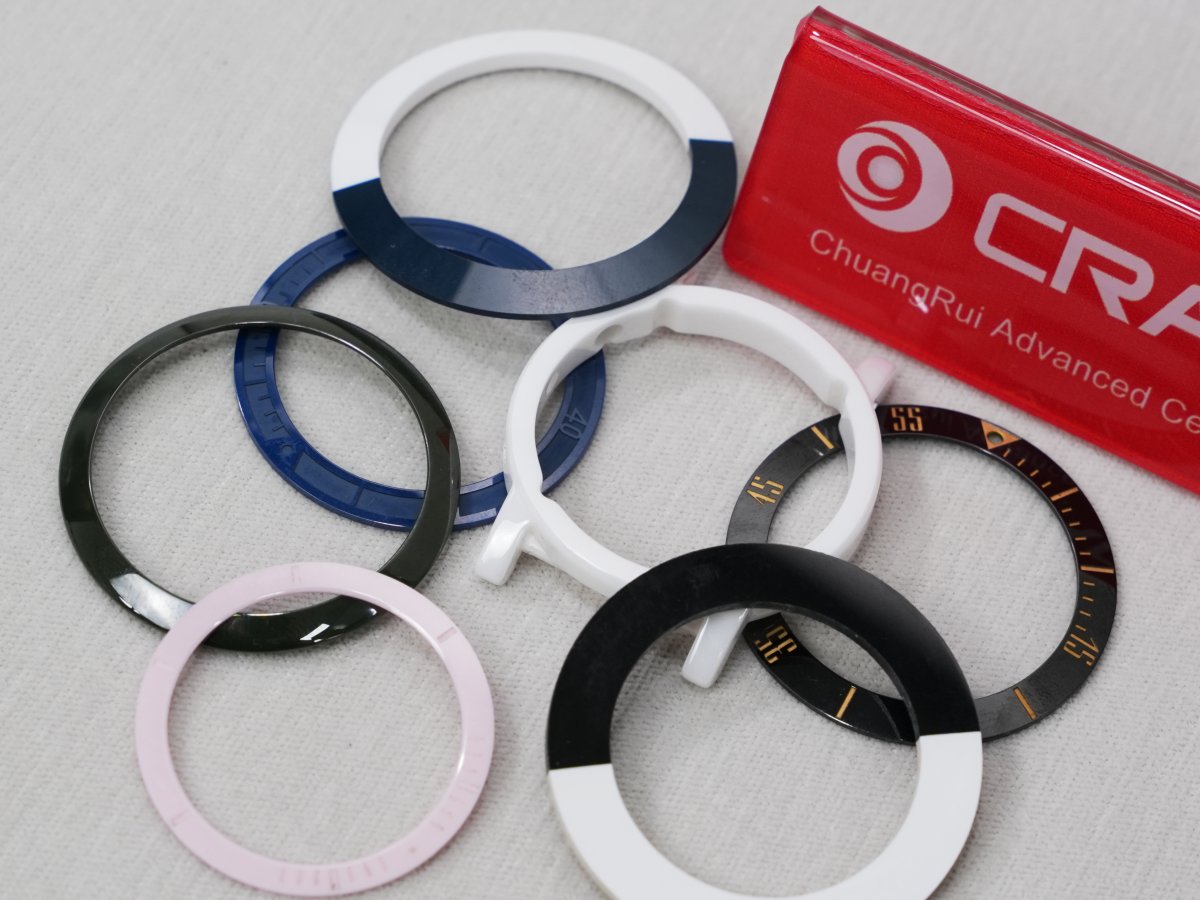
図2:CIM製セラミック部品の精密な構造詳細をミクロン単位の精度で示しています。
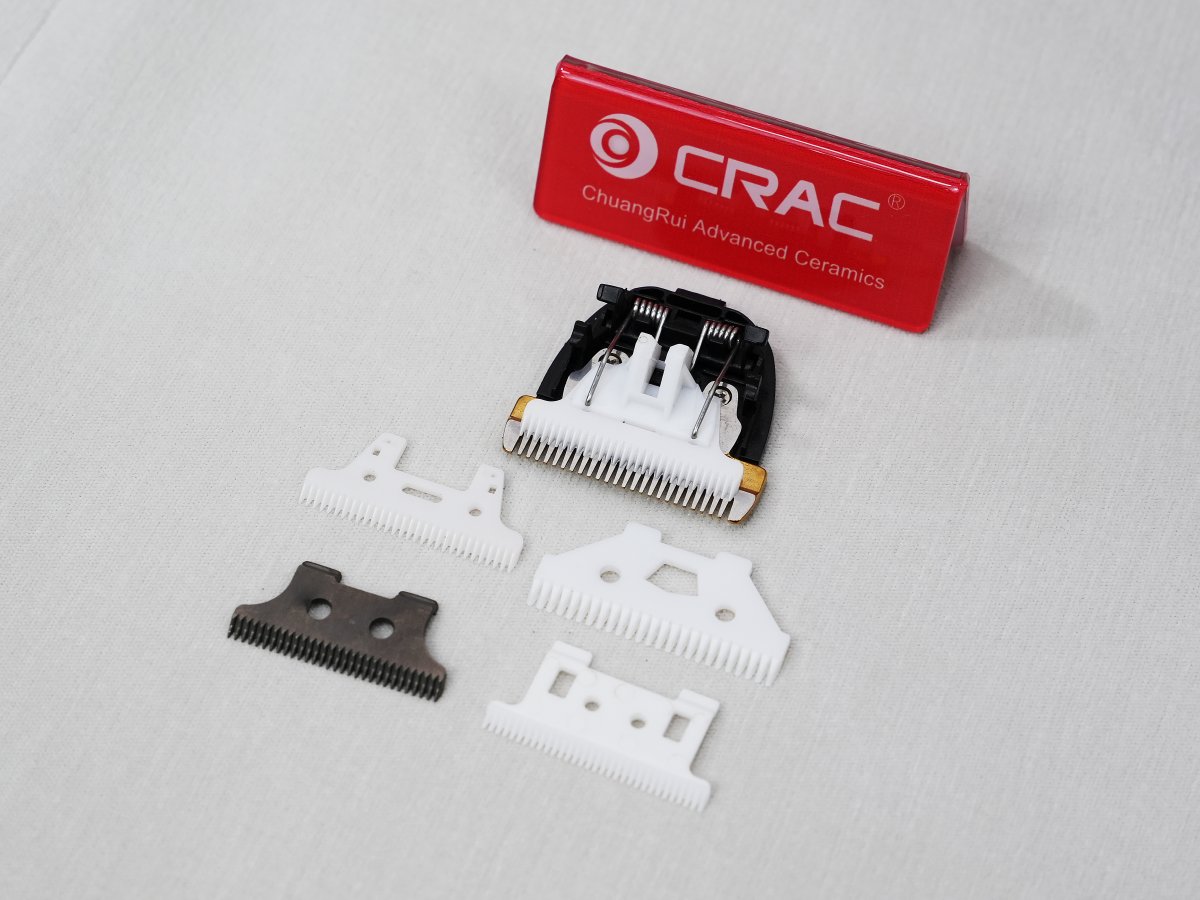
図3:射出成形セラミック部品のバッチ生産で、重複可能な大量生産能力を示す様子。
なぜCIMが複素幾何学に優れているのか
セラミック射出成形の他の成形方法に対する決定的な利点は、他のどの工程でも経済的に達成できない形状を生み出せることです。 従来のドライプレスは、粉末がダイキャビティ内に均一に流れ込む必要があるため、単純な軸方向形状に限定されます。 アイソスタティックプレスは密度の均一性を向上させますが、部品形状は依然として制限されます。 ビスク焼成ブランクのグリーン加工は複雑さを達成できますが、工具の摩耗、表面損傷、そして大量の材料廃棄物を伴います。
対照的にCIMは、各サイクルで射出液レベルの精度で金型空洞を再現します。 アンダーカット、スルーホール、ねじ、0.3mmまでの薄壁、段差型断面、内部チャネルなど、すべて成形状態で直接製造可能です。 これだ幾何学的自由度設計者は多部品アセンブリを単一のモノリシックセラミック部品に統合し、接合作業や故障箇所を排除できます。 かつては3つの機械加工セラミック部品を溶接する必要があったポンプハウジングも、今では一つのシームレス部品として射出成形可能となり、信頼性と総所有コストの両方を向上させています。
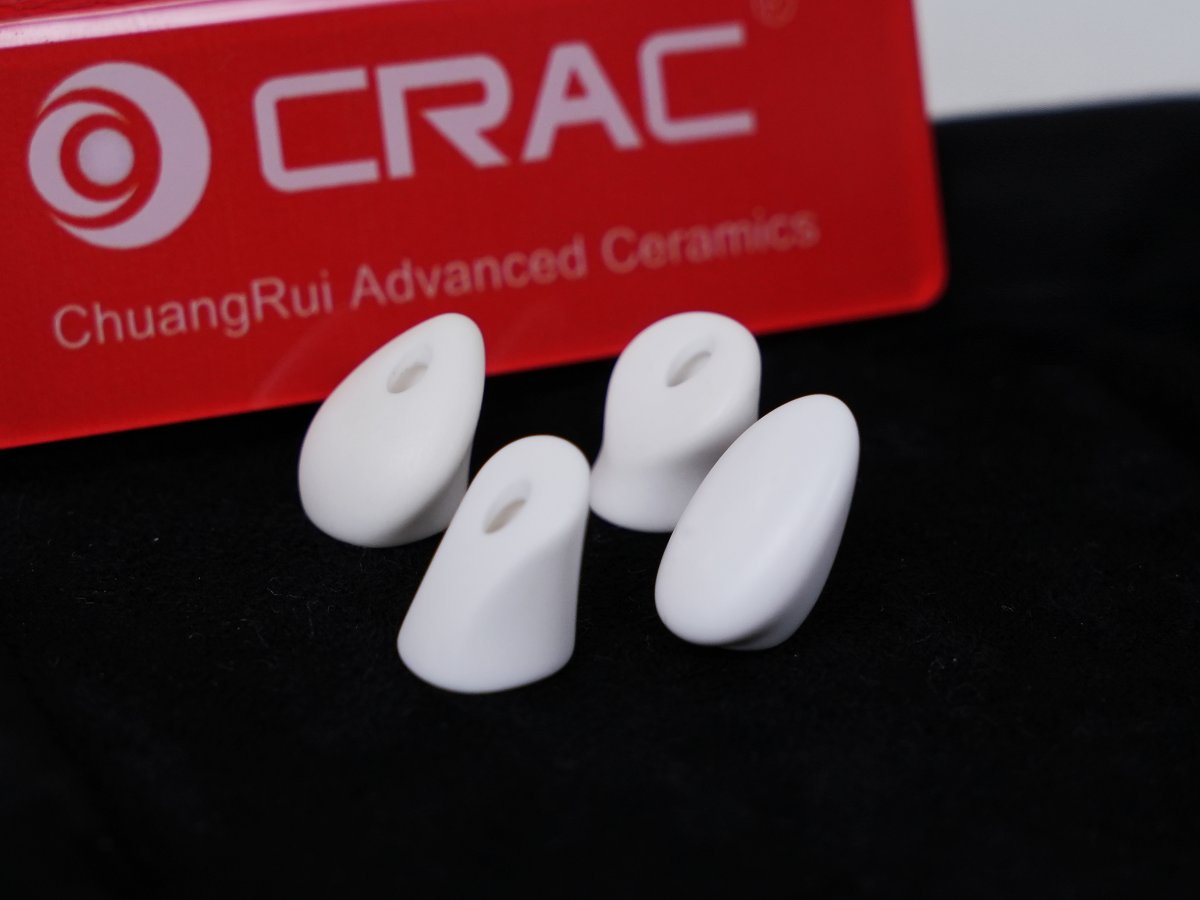
図4:CIMは内部チャネル、段差状、薄壁断面などの複雑な形状を可能にします。
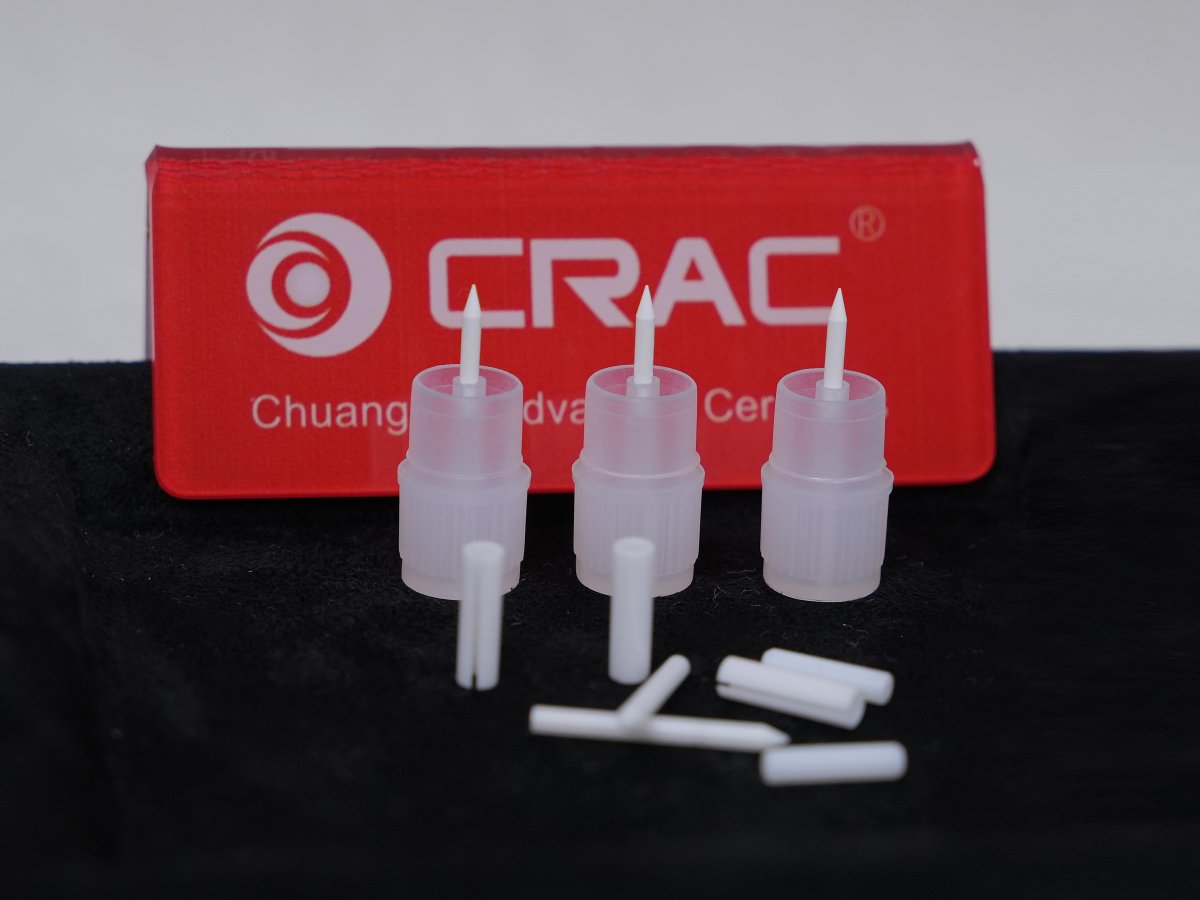
図5:複数の産業にまたがる最終用途に備えた完成したCIMセラミック部品。
CIMの材料オプション:性能と用途のマッチング
CIMプロセスは、さまざまな先進的なセラミック材料に対応しており、それぞれが特定の作業環境に適した独自の特性プロファイルを提供します。
| 素材 |
主な特性 |
典型的なCIMの応用 |
| ジルコニア(Y-TZP) |
曲げ強度1,000+ MPa、破壊靭性6〜10 MPa·m1/2 |
ポンプ部品、バルブ部品、切断工具、医療用インプラント |
| アルミナ(Al₂O₃) |
硬度15+ GPa、優れた電気絶縁、化学的不活性性 |
電気絶縁体、摩耗板、センサーハウジング、繊維ガイド |
| ZTAコンポジット |
靭性と硬さのバランス、耐熱性の向上 |
耐衝撃部品、装甲、重摩耗工業部品 |
| 窒化シリコン |
高温強度、低熱膨張、優れた耐熱衝撃性 |
ターボチャージャーローター、ベアリングボール、溶接ノズル、エンジン部品 |
最適なセラミックグレードの選択は、用途の機械的、熱的、化学的要件によって異なります。 ジルコニア系材料が、必要な用途で主流です高い靭性と耐摩耗性一方、アルミナは電気絶縁やコスト効率が重視される場合に優れています。
大量生産:CIMスケーラビリティの経済学
初期の金型投資が完了すると、CIMは年間5,000〜10,000部品を超える生産量に対して魅力的な単位経済性を提供します。 その理由は構造的なもので、単一の多孔型で1回の射出サイクルで数十個の部品を生産でき、サイクルタイムは数秒から数十秒に及ぶからです。 成形後の脱着および焼結段階はバッチ処理であり、連続炉で数千の部品を同時に処理できます。 この迅速な成形と高スループットの熱処理の組み合わせにより、部品あたりのコストはボリューム増加とともに急激に低下し、しばしばCNCのコストのごく一部にまで達します 同じジオメトリをプレ焼結セラミックブランクで加工する。
重要なのは、CIMがこのスケーラビリティを犠牲にすることなく実現していることです精密さ. 生産ロット全体の統計的プロセス制御では、通常、寸法公差を公称値の±0.3%以内に維持しています(焼結後の重要な特徴では±0.1%達成可能です 補償)。 この再現性により、CIMはOEMサプライチェーン部品間の一貫性が組立ラインの処理能力や最終製品の信頼性に直接影響します。
CIMが代替成形法に比べての主な利点
- ネットシェイプ機能:焼結後の加工を省略または最小化し、ダイヤモンド金型のコストとリードタイムを削減します
- 設計の統合:多部品アセンブリは単一のモノリシックコンポーネントとなり、部品数と組立作業を削減します
- 表面仕上げ:成形表面はRa 0.4〜0.8 μmに達し、追加の仕上げなしにシーリングやスライド処理に十分なことが多いです
- 材料の利用:材料収率は95%以上で、セラミックブランクの減脚加工では30〜50%と比べて
- スケーラビリティ:試作機の数量(ソフトツールによる)から、硬化生産型で年間数百万台の生産まで
CIM導入を推進する産業応用
医療と歯科。その医療分野CIM技術の最も積極的な導入者の一つです。 セラミック射出成形は、生体適合性を組み合わせた整形外科用インプラント、歯科ブラケット、手術用工具部品、埋め込み可能なデバイスハウジングを生産します。 規制機関が求める滅菌性や幾何学的な精度です。マイクロスケールCIM部品例えば、内視鏡チップや薬物送達部品は現在、100μm未満の特徴を日常的に達成しています。
半導体機器。チップ製造がより小さなノードに向かうにつれて、半導体産業卓越した純度、寸法安定性、プラズマ耐性を持つセラミック部品が求められます。 CIMは、攻撃的なエッチングにおいてサブミクロン公差を維持しなければならないウェハーハンドリング部品、チャンバーライナー、ガス分配板、静電チャック部品を製造しています。 沈殿環境。
消費財・工業製品。そこから家庭用電化製品から化学処理装置CIMは、摩耗、腐食、熱環境において金属やポリマーを上回る性能を持つ部品を提供します。 セラミック時計ケース、ポンプインペラー、バルブシート、テキスタイルスレッドガイド、ファイバーオプティックコネクターの部品は、CIM独自の設計の自由度と素材性能の恩恵を受けています 提供する。
品質管理とプロセス検証
生産グレードのCIMは、焼結中に発生する寸法変化(通常は緑から焼成状態への15〜20%の線形収縮)を管理するために厳格な品質システムを必要とします。 現代のCIMメーカーは、型流シミュレーションソフトウェアを用いて、充填パターン、溶接線、収縮異方性を予測してから鋼材を切削します。 生産後検査では座標測定機(CMM)、光学比較器、CTスキャンを統合して内部の特徴検証を行います。
重要な用途において、ロットトレーサビリティは入荷するセラミック粉末の分析証明書から最終寸法報告書、機械的特性クーポン焼結まで及びます 各バッチのそばに。 この規律は、すべてのことを確実にしますセラミック部品加工パラメータや原材料ロットにまで遡ることができます。