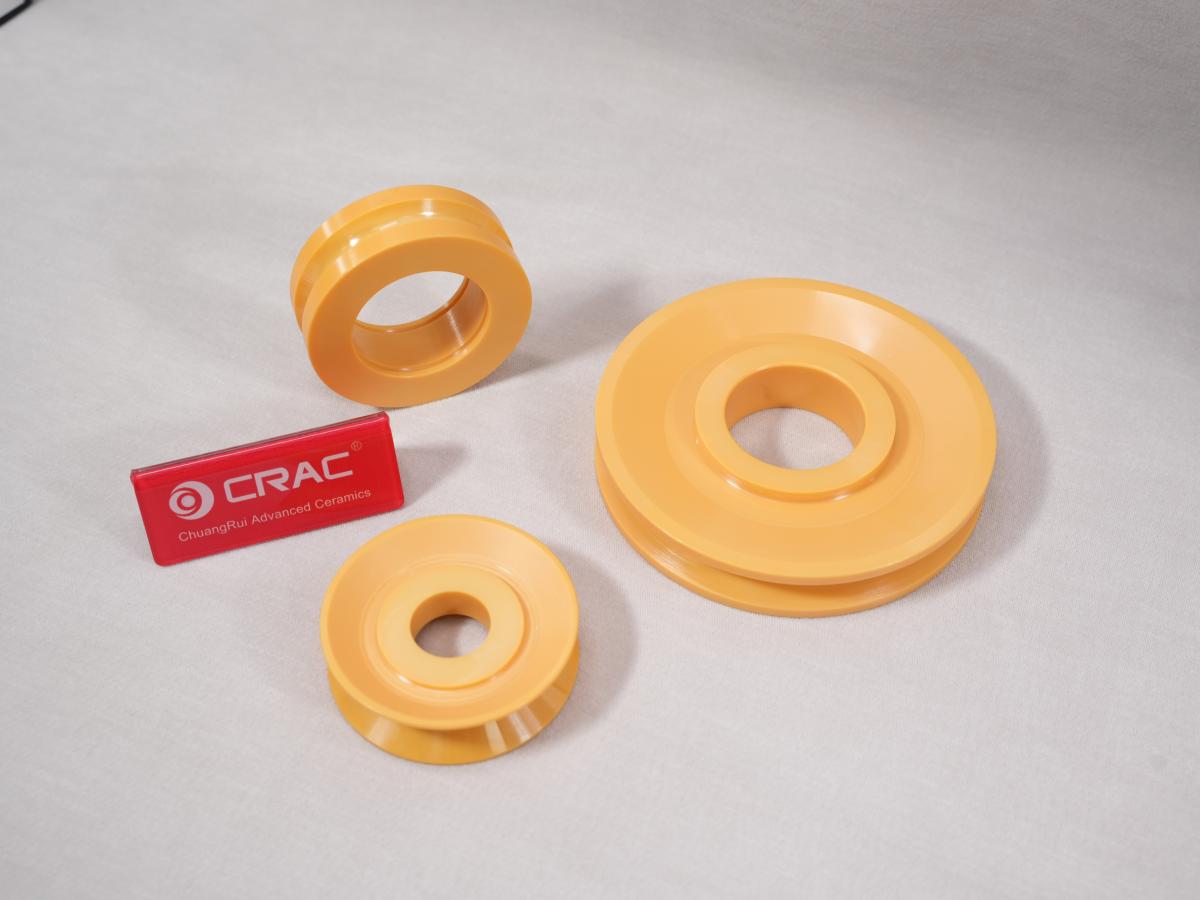
図1:高速銅線引線用に設計された多溝プロファイルの精密イットリア安定化ジルコニア(Y-TZP)セラミックワイヤードローイングタワーホイール
なぜワイヤードローイング機器は金属以上のものを必要とするのか
現代のワイヤードローイング製造では、キャプスタンホイール(しばしばタワーホイールまたはドロープーリーと呼ばれる)が工程の中心に位置します。 ワイヤーを掴み、各ダイパスに引き締め張力をかけ、最終製品が直径公差、表面仕上げ要件、生産スループットを満たしているかを判断します 標的。
これらの車輪が従来の金属(硬化鋼、鋳鉄、あるいはタングステンカーバイドコーティング)で作られている場合、工場の技術者は繰り返し問題に直面します。すなわち、ワイヤーがずれる溝の摩耗です 数週間以内に許容範囲を外れ、表面ピットで銅やアルミニウム導体に傷がつき、摩擦による熱の蓄積による潤滑の破損が起こります。 頻繁なホイール交換は予期せぬダウンタイムを生み、1キログラムあたりの配線コストを膨らませます。
まさにここでceramic wire drawing wheels— イットリア安定化ジルコニア(Y-TZP)から製造される — ワイヤー生産の経済性を変えます。 金属を高度な技術セラミックに置き換えることで、引き出作業は耐用年数、ワイヤー表面品質、プロセス安定性において桁違いに向上します。 より広い視点でどうやってセラミック機械部品は高摩耗環境で金属を上回る性能を示します詳細は当社の包括的な分析をご覧ください。
材料工学:ジルコニアセラミック製図車輪の違い
すべてのセラミックがワイヤードローイング条件下で同じ性能を発揮するわけではありません。 ジルコニア系セラミックス、特にイットリア安定化四角ジルコニア多結晶(Y-TZP)は、ワイヤードローリングの故障モードに直接対応する独自の特性の組み合わせを提供します. 詳細な分解のためにジルコニア材料の等級とその特性当社の材料分類ガイドをご参照ください。
| 財産 |
Y-TZPジルコニア |
硬化鋼(Cr12MoV) |
鋳鉄 |
WC-Coコーティング |
| 密度(g/cm³) |
~6.05 |
~7.85 |
~7.20 |
~13.5 |
| ビッカース硬度(HV) |
1,200–1,350 |
600–700 |
200–300 |
1,100–1,300 |
| 破壊靭性(MPa·m1/2) |
8–12 |
15–50 |
10–20 |
6–10 |
| 曲げ強度(MPa) |
900–1,200 |
1,500–2,000 |
300–500 |
N/A(コーティング) |
| 動作温度(°C) |
最大1,000人まで |
≤ 200 |
≤ 300 |
≤ 500 |
| 溝摩耗率 |
極めて低い |
ハイ |
とても高い |
中度(剥離) |
| 耐食性 |
素晴らしい |
かわいそうに |
かわいそうに |
よし |
ここで際立つ指標は溝摩耗率— ワイヤードローイングにおける支配的なライフサイクルコストドライバー。 Y-TZPセラミックホイールは、硬化鋼の同等品に比べて溝の形状を5〜10倍長く維持します。 これにより、ホイールの交換回数が減り、長期間生産でもワイヤー径の制御が厳密になり、スクラップ率が目立って低くなります。
ドローイングホイール用途のためのセラミックグレード選択
ドローホイールメーカーは、異なるワイヤー材料や生産条件に最適化された複数のジルコニアセラミックグレードにアクセスできます。
| グレード |
カラー |
ベスト・フォー |
主な利点 |
| 3Y-TZP(Y-ZR) |
白 / アイボリー |
細い銅線(< 0.5mm)、アルミニウム磁石線 |
最高の表面仕上げ(Ra < 0.1 μm)、ワイヤー摩耗が最小限 |
| A-ZR(Y8複合車両) |
白い |
中銅棒破壊(1–8 mm) |
重いワイヤー荷重に対応できる強度+硬度のバランス |
| PR-ZR(イエロージルコニア) |
イエロー/ゴールド |
アルミニウム棒、真鍮、高速鋼線 |
同じY-TZPのパフォーマンス; 非マグネシウム安定化 |
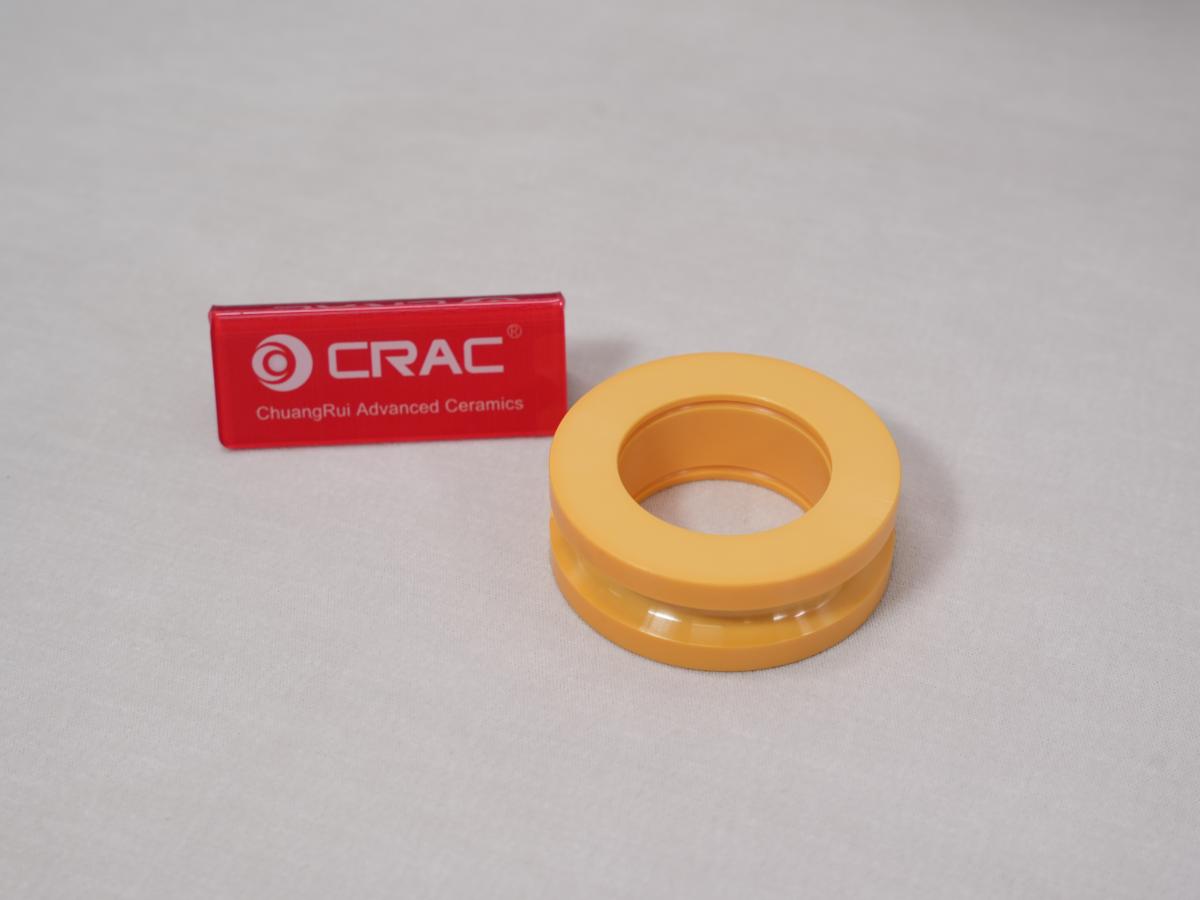
図2:ジルコニアセラミックワイヤードローリングホイールの複数サイズおよび溝構成 — 標準直径は80mmから400mmまで、単溝から多溝プロファイルまで幅広く
重要な技術的注意点として、黄色のPR-ZRジルコニアグレードは、市場で入手可能な低価格のマグネシウム安定化ジルコニア(Mg-PSZ)製品と混同してはいけません。 PR-ZRは白色のY-TZPと同一の摩耗と表面性能を提供します。色合いは単なる安定化装置のバリエーションであり、機械的特性の妥協ではありません。 この等級はCRACのより広範なポートフォリオに属します。構造用セラミック部品また、異なる用途要件に対応するY-ZR(3Y)およびA-ZR(Y8)のバリアントも含まれます。
セラミックドローイングホイールがワイヤー製造コストを削減する方法
金属製からセラミック製ドローイングホイールへの切り替えの経済的根拠は、ホイールの耐用年数が延びるにつれて累積する3つの測定可能なコスト要因に基づいています。
1. 劇的に延長されたサービス間隔
高速銅製ドローラインの金属タワー車輪は、連続運転下で2〜4週間ごとに溝の再研磨または完全な交換が必要です。 ジルコニアセラミックホイールは定期的に納品します6〜12か月の連続勤務測定可能な溝の摩耗が現れる前は、6〜12マイル×の改善です。 12ヘッドのドローイングマシンの場合、ホイールの交換頻度を月次から年次に減らすことで、年間数百時間のラインダウンタイムを削減できます。 この耐摩耗性の利点は、私たちがすべてのデータに反映していますセラミック構造部品極めて高い硬度と化学的不活性性の組み合わせが、金属の代替品を常に上回る性能を示します。
2. フル生産期間中、ワイヤーの直径が一定であること
金属製の車輪溝が摩耗すると、実際の引き金直径が変化し、引線ゲージが徐々にずれていきます。 オペレーターは張力を調整したりダイを交換したりすることで補い、プロセスの変動が生じます。 セラミックホイールは、使用寿命を通じてほぼゼロの寸法変化で溝の形状を維持しているため、より厳密なCp/Cpk値最終的なワイヤーの直径や許容外のスクラップ削減についてです。
3. 優れたワイヤー表面品質
金属製ホイールの表面は潤滑油の引き出による微細なピッティングや腐食が発生し、表面欠陥がワイヤーに移ります。 これらの欠陥は、下流のエナメル処理、アニーリング、ストランディング工程における故障の起点となります。 ジルコニアセラミック化学的に不活性で腐食のない表面この汚染経路を排除します。特に、表面の清浄さが電気に直接影響する無酸素銅線(OFC)やエナメル磁線の用途において重要です パフォーマンス。
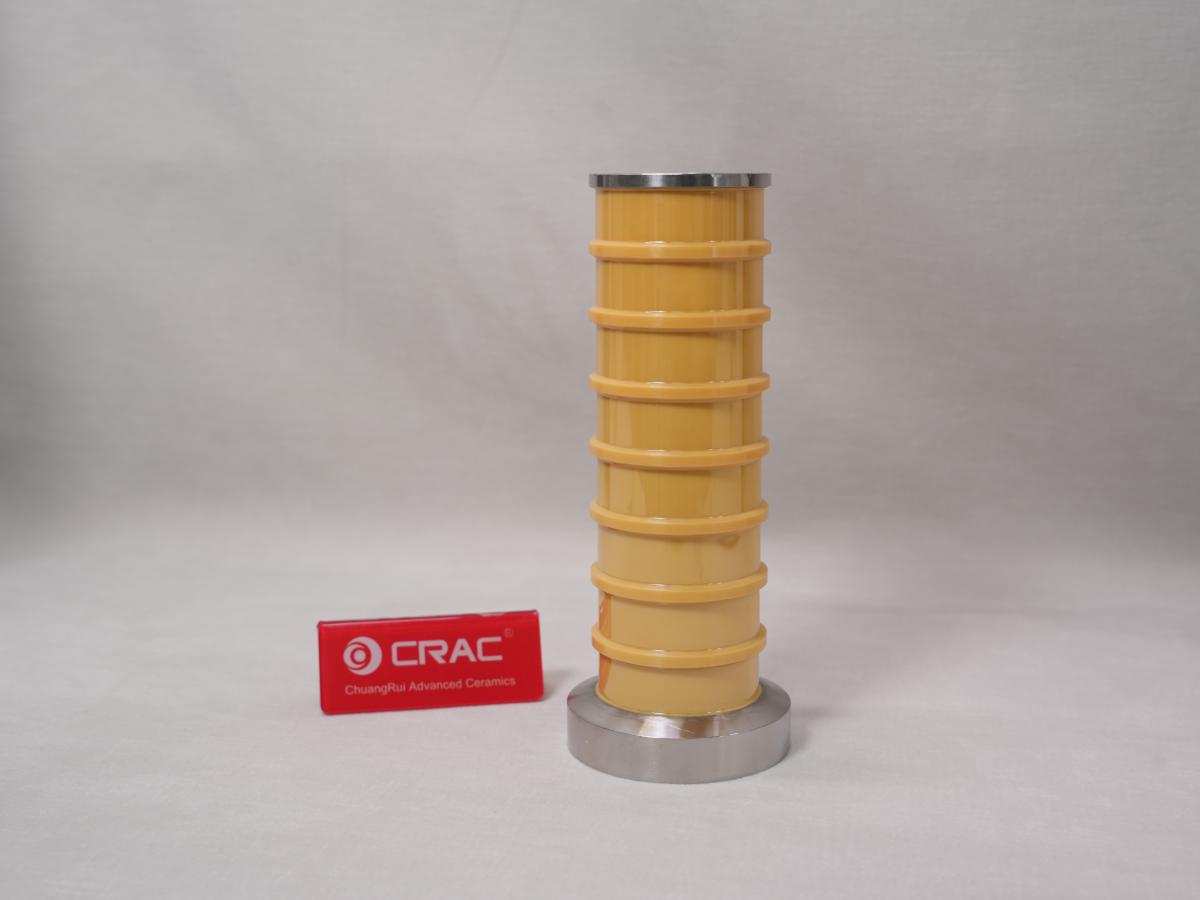
図3:高品質な銅およびアルミニウム製線引出のためのRa<0.1μm表面仕上げの精密研磨溝プロファイルを示す多溝セラミックワイヤードローイングタワーホイールのクローズアップ
設計と製造精度
セラミックワイヤードローリングホイールは単なる市販部品ではなく、高速の描画ラインで正しく動作するために精密に設計された設計パラメータが必要です。
| パラメータ |
典型的な仕様 |
なぜ重要なのか |
| 溝表面仕上げ |
Ra ≤ 0.1 μm |
ワイヤー表面の擦り傷を防ぎます。 エナメルグレードの銅には極めて重要です |
| 同心率 |
≤ 0.01 mm |
すべての溝に均一なワイヤー張力を確保します。 振動を排除します |
| 円筒性 |
≤ 0.005 mm |
一定の引き出し速度を維持し、 ワイヤーの滑りを防ぐ |
| 溝半径許容 |
± 0.02mm |
ワイヤー直径の仕様に合致しています。 変形を防ぐ |
| ボア許容範囲 |
H7 / +0.005–0.01 mm |
精密シャフトフィット; 荷重下でのランアウト防止 |
図4:マルチパス銅線引き抜き機に取り付けられたジルコニアセラミック線引きタワーホイール、既存機器との産業生産統合の実演
配線の種類を通じた適用範囲
セラミックワイヤードローイングホイールは、幅広いワイヤー材料や製造シナリオに対応しています。
| ワイヤータイプ |
直径範囲 |
推奨セラミックグレード |
主な利点 |
| 銅棒の分解 |
8 mm → 1.2 mm |
Y8コンポジット |
高荷重能力、耐衝撃性 |
| 細い銅線 |
0.5 mm → 0.05 mm |
3Y-TZP |
超滑らかな溝、ワイヤーの傷ゼロ |
| アルミニウム/アルミ合金 |
9.5 mm → 0.1 mm |
PR-ZR(イエロー) |
防擦り、アルミニウムの接着に抵抗 |
| 真鍮/ブロンズ |
6 mm → 0.2 mm |
A-ZR / PR-ZR |
硬合金に対する耐摩耗性 |
| マグネット/エナメルワイヤー |
2 mm → 0.02 mm |
3Y-TZP |
完璧なエナメルコーティングのための表面強度 |
金属対セラミック:ヘッド・トゥ・ヘッド・パフォーマンスデータ
典型的な銅棒破壊ライン(8 mm → 1.2 mm、20 m/s)におけるセラミック線引き車と硬化鋼を比較すると、性能差は明確です:
| メートル法 |
Y-TZPセラミック |
Cr12MoV鋼 |
改善 |
| ホイールの運用期間 |
8〜12ヶ月 |
3〜6週間 |
8–12× |
| 溝の摩耗(500時間後) |
< 0.01 mm |
0.05–0.15 mm |
5–15× |
| ワイヤー表面スクラッチレート |
ほぼゼロ |
コイルの2〜5% |
脱落 |
| 年次ホイールの交換(一人当たり) |
1–2 |
18–26 |
~90%の削減 |
これらの数値は理論的なものではなく、金属製の複数の線をセラミック製キャプスタン車輪に変換したワイヤードローイング作業からの集約されたフィールドデータを示しています。 舞台裏の姿をご覧くださいこの性能を可能にする製造技術、私たちの探索advanced ceramics factory攻略。
統合と設置の考慮事項
セラミック製ドローイングホイールへの切り替えは機械の改造を必要としません。 ジルコニアセラミックホイールは、代替する金属ホイールと同じシャフトボア、キーウェイ、外径の仕様で製造されています。 設置は標準的な機械手順に従い、さらに2つの注意点があります。
- シャフト公差の検証— セラミックホイールはH7グレードのシャフトフィットが必要です。 摩耗またはサイズが小さいシャフトはボアの摩耗を加速させ、設置前に仕様に復元する必要があります。
- バランス・アセンブリ— セラミック車輪は同心率が厳しく製造されますが、最終組立のバランスは特に直径250mmを超える車輪で高速走行時の運転回転数で検証されるべきです 速度。
セラミックワイヤードローリングホイールの品質保証
認定メーカーを出るすべてのセラミックワイヤードローイングホイールは、複数ポイント検査プロトコルに合格しなければなりません。
- 次元検証— CMMによるすべての重要寸法(外径、ボア径、溝半径、溝ピッチ、全幅)の検査
- 表面仕上げ測定— 各車輪の溝Raのプロフィロメーター検証≤0.1 μm
- ランアウトチェック— 運転回転数でのダイヤル指示器による放射状および軸方向のランアウト測定
- 材料証明書— 原料粉末ロットに遡るバッチレベルの密度、硬度、破砕靭性試験データ
- 目視検査— 表面欠陥、エッジの欠け、亀裂検出(染料貫通剤または同等品)を拡大鏡で100%検査
適切なセラミックワイヤードローイングホイールサプライヤーの選定
セラミックドローイングホイールメーカーを評価する際には、経験豊富なサプライヤーと一般的なセラミック部品製造者を区別するために、以下の5つの技術的質問をしてください。
- 「どのジルコニア粉末の供給源を使っていますか?また、各バッチごとに材料証明書を提供できますか?」— 安定化装置の分布と粉末の形態は摩耗性能を直接決定します。
- 「15+ m/sで動作する銅線引線アプリケーションの溝摩耗試験データを共有できますか?」— 実際の速度条件は静的測定で見逃す処理品質の欠陥を露呈させます。
- 「生産バッチ全体の溝半径許容度のCPKはどれくらいですか?」— 整合性は個々のスペック値と同じくらい重要です。
- 「黄色の安定化ジルコニア(PR-ZR)を白色Y-TZPの代替品として提供していますか?」— 複数の等級が存在することは、より深い材料的専門知識を示しています。
- 「カスタムグルーブ構成の標準的なリードタイムはどのくらいですか?」— 過剰なプレミアム信号のない柔軟性、成熟した生産能力。
⚙ セラミックタワーホイールでワイヤードローラインをアップグレードしましょう
中国で初めて開発されたジルコニアビーズ(1997年)から、今日の包括的な構造用セラミックのポートフォリオに至るまで、20年にわたる高度なジルコニアセラミックの専門知識を信頼してください ワイヤー・ケーブル業界向けの部品。
🏭
我々は誰か
CRAC(朱州創瑞高強度セラミック有限公司)— ISO 9001認証を受けたY-TZPおよびPR-ZRセラミック線引き車輪の製造元で、線引き設備のOEMおよび銅製品にサービスを提供しています。 世界中のアルミニウム線メーカー。
|
📐
カスタム機能
図面に合わせて製造されたホイール:溝のプロファイル、直径80〜400mm、ボア/キーウェイの仕様、多溝構成。 標準サイズはインベントリから発送されます。
|
📋
私たちが必要としているもの
ホイールの図面、配線材料、ライン速度、現在のサービス寿命データを共有してください。 当社のエンジニアリングチームは、摩耗寿命予測とともにカスタマイズされたグレード推奨を返します。
|