どの中にも入っていけadvanced ceramics factoryそして最初に気づくのは、金属がないことです。 鋳鉄の工具も鋼製の器具もなく、ただ白いコートを着た技術者の列がセラミックパウダーをミクロンサイズの粒子から部品へと変貌させるだけだ 最も頑丈な合金よりも桁違いに長持ちします。 これは冶金学ではありません。 これは産業規模でのセラミック工学です。
調達マネージャー、研究開発エンジニア、品質ディレクターがセラミックサプライヤーを評価する場合、工場内で何が起きているのかを理解することが重要です。 高度なセラミックス工場は、そのプロセス制御の優劣に左右されますが、完成品ではプロセス制御は見えません。 この記事では、精密セラミック生産と商品生産を分ける主要な製造技術を、20年にわたる実践的な生産をもとに紹介します CRACでの経験、ジルコニア粉砕メディアおよびセラミック構造部品.
粉末から性能へ:セラミック製造チェーン
高度なセラミック製造は5段階のチェーンをたどり、それぞれに技術要件と故障モードがあります。
| 舞台 |
プロセス |
主要技術 |
クリティカル品質ファクター |
| 1 |
火薬の調製 |
スプレーグラニュレーション、バインダー混合 |
粒径分布、流動性、結合剤均一性 |
| 2 |
結成 |
ドライプレス、CIP、CIM、グリーンマシニング |
グリーン密度の均一性、寸法公差、内部欠陥制御 |
| 3 |
焼結 |
温度プロファイル制御、大気管理 |
密度、粒径、相組成、収縮の一貫性 |
| 4 |
精密加工 |
CNC研削、ダイヤモンド金型、ラッピング |
表面仕上げ(Ra)、寸法精度(μm)、エッジ品質 |
| 5 |
検査と品質管理 |
CMM、顕微鏡、バッチトレーサビリティ |
ロット一貫性、プロセス能力(Cpk)、フルチェーントレーサビリティ |
先進的なセラミック工場と商品生産者を区別するのは、これらの段階の存在ではなく、それらを中心に構築された制御アーキテクチャにあります。 すべてのステージには決断ポイントがあります。 すべての意思決定ポイントには測定プロトコルがあります。 そして、すべての測定がプロセスにフィードバックされます。
図1:稼働中の先進セラミックス工場内で、生産フロアは粉末処理、成形、焼結、精密加工の各段階を統一された品質のもとで統合しています 管理システム。 各生産ベイは温度、湿度、粒子汚染を制御し、出荷されるすべてのセラミック部品のバッチごとの一貫性を確保しています。
第1段階:粉末の準備 — 品質の始まり
陶器製造はプレスからではなく、粉末の製造から始まります。 生のセラミック粉末は、通常イットリア安定化ジルコニア(YSZ)、アルミナ、窒化ケイ素、または複合製剤のもので、予測不能に凝固する微細粒子として到達します。 適切な顆粒化がなければ、これらの粉末は密度の変化を持つ緑色のボディを作り、完成品まで残ります。 詳細な比較のためにジルコニア材料の等級およびそれぞれの特性については、包括的な物質分類ガイドをご覧ください。
解は次の通りですスプレーグラニュレーション. セラミック粉末、結合剤、分散剤のスラリーは加熱されたチャンバーに原子化され、液滴は正確に制御されたサイズ分布を持つ球状の顆粒を形成します。 このステップで以下の条件が決まります:
- 流動性— 粒はプレス中にダイキャビティを均一に充填し、ブリッジや分離を避けなければなりません
- バインダー分布— 結合剤の不均一さは締固め時に密度勾配が生じ、焼結時に亀裂が生じます
- 顆粒破砕強度— 顆粒は圧迫下で変形しなければなりませんが、内部欠陥を生じさせる微細な破片を生じてはなりません
よく運営された先進セラミックス工場では、造粒室は厳格な環境管理のもとで稼働しており、温度、湿度、空気中の粒子数が継続的に監視されます。 得られた粒は、粒子サイズ分布(レーザー回折)、含水率、タップ密度を測定してから形成されます。
第2段階:成形 — 部品が存在する前の成形
成形は部品が形を成す段階ですが、まだセラミックではありません。 この段階の材料は「グリーンボディ」と呼ばれるもので、結合剤で結合された粉末粒子で、最終密度の約50%を占めています。 その緑の体がどのように形成されるかが、その後のすべてを決定します。
先進的なセラミックス工場は通常、異なる部品ジオメトリや生産量に適した複数の成形技術を並行して運用します。
| 成形方法 |
ベスト・フォー |
典型的な許容差 |
生産規模 |
| ドライプレス |
シンプルな形、大量のビーズ、円盤、リングなど |
±0.5% ~ ±1% |
10,000+pc/日 |
| 冷間アイソスタティックプレス(CIP) |
大型で複雑なプレフォーム(ミルジャー、ライナー) |
±1% ~ ±2% |
1日あたり100 ~ 1,000 pc |
| セラミック射出成形(CIM) |
小さく複雑な3Dジオメトリ(ハサミブレード、毛細管) |
±0.3% ~ ±0.5% |
5,000+pc/日 |
| グリーンマシニング |
プロトタイプ、小ロット、スレッド |
±0.05mm |
10 ~ 100 pc/日 |
これらの方法の選択は学術的なものではありません。 ドライプレスは速いですが、単純な形状に限られます。 CIMは複雑な形状を大量生産しますが、大規模に見合う程度の工具投資が必要です。 CIPは大型ボディで最も均一な密度を提供しますが、成形後のグリーン加工が必要です。 有能な先進セラミックス工場は、4つの技術すべてにわたり工具と専門知識を維持し、工法と部品を正確に調整します—その逆ではありません。 CIMプロセスの焦点を絞ったご参照は、以下のガイドを参照してください。精密部品向けのセラミック射出成形.
ステージ3:焼結 — 陶器が陶器になる過程
焼結とは、圧縮された粉末体を密な一枚岩のセラミックに変える熱処理のことです。 これは同時に、製造チェーン全体で最も科学的に複雑でありながら、実用的に最も厳しいステップでもあります。 温度プロファイルを20°C間違えると、炉の出力はスクラップになります。
高度なセラミックス工場では、焼結が半導体ファブのような精密さで管理されます。
- マルチゾーン温度制御— 独立制御された加熱ゾーンを持つ産業用キルンは、通常1,500°Cを超えるピーク温度でペイロード全体の温度均一性を維持し、通常±5°C以内に抑えられます
- 制御された大気— ジルコニアは空気中の焼結; 窒化ケイ素は窒素を必要とします。 ガスの流量や純度はリアルタイムで監視されます。なぜなら、微量酸素でも窒化物セラミックスでは許容できない表面相が生じる可能性があるからです
- 収縮予測— 焼結中にセラミック部品は線形に15〜25%収縮します。 この収縮を0.5%以内に予測できない工場は、過度な焼結後研削なしに最終公差を維持できません
- バッチトレーサビリティ— 各窯の負荷は時間温度プロファイル、大気ログ、オペレーターの承認で記録され、各生産ロットの監査可能な記録が作成されます
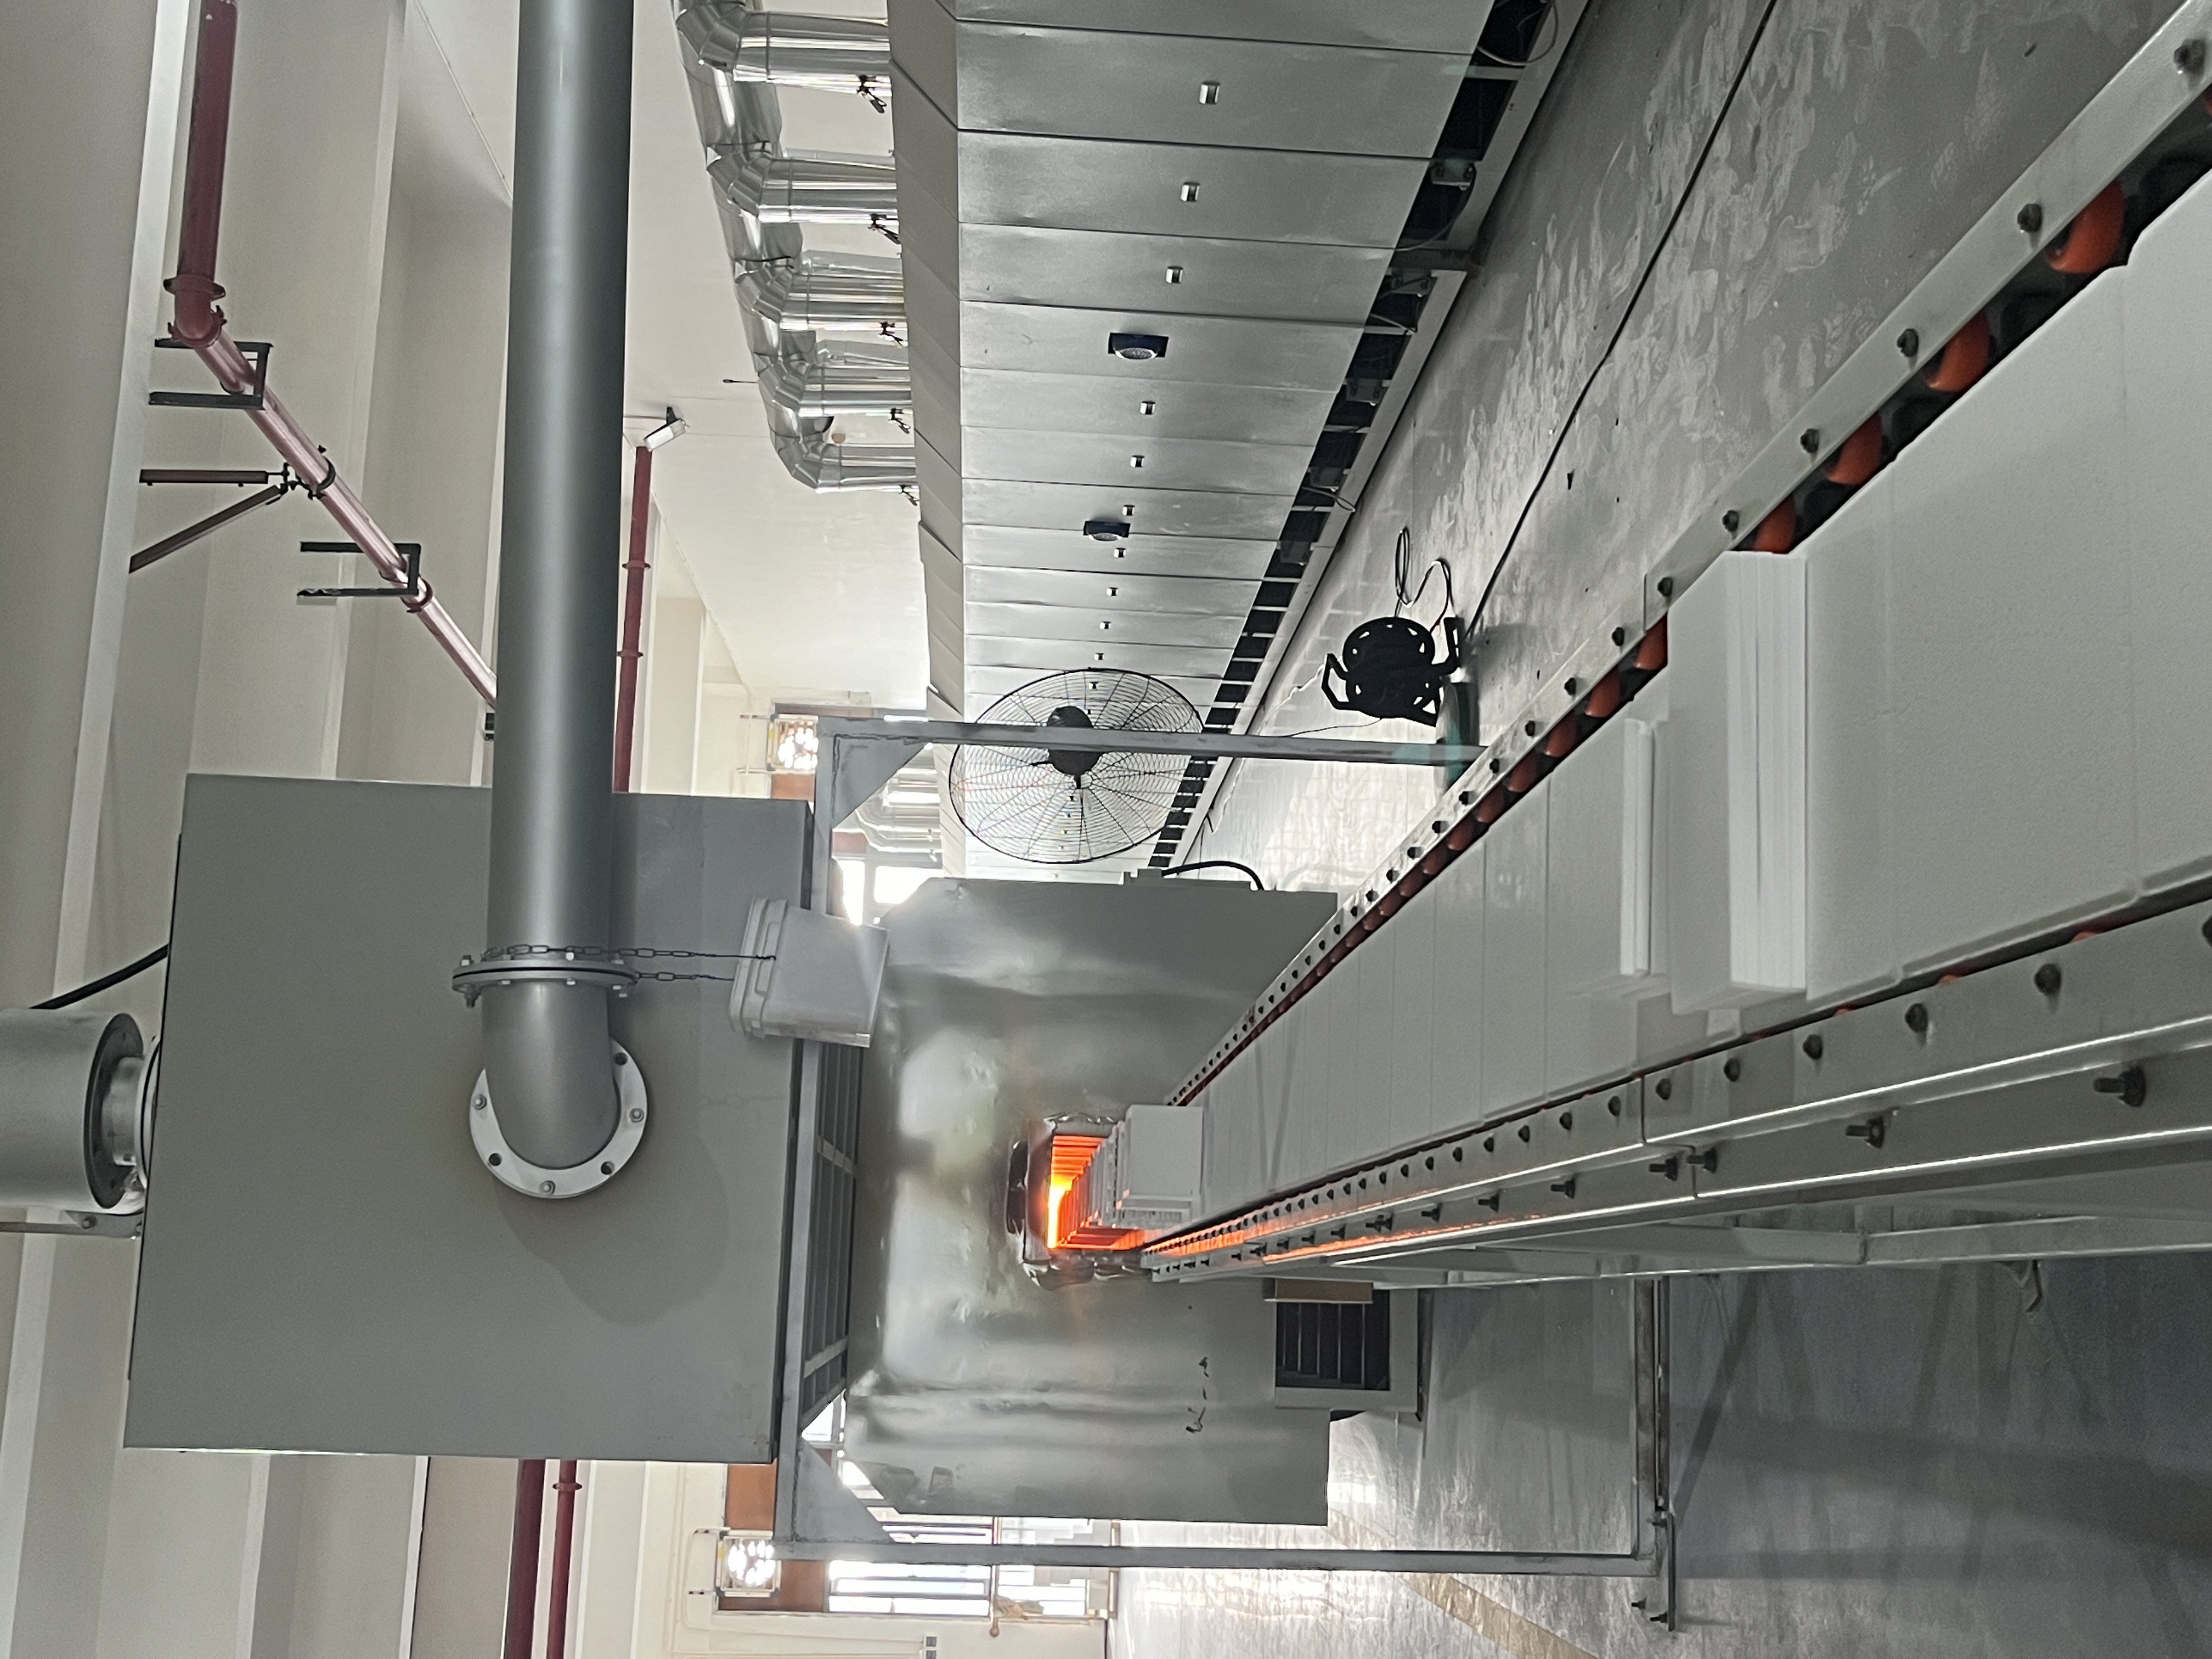
図2:先進セラミックス工場で稼働中の多ゾーン工業焼結炉 — これらのキルンは1,500°C以上のピーク温度で±5°Cの均一性を維持し、フルロード焼成中 サイクル。 大気制御(ジルコニアは空気、窒化ケ素は窒素)は表面相劣化を防ぐために継続的に監視されています。
第4段階:精密加工 — ミクロン・マター
焼結セラミックは硬く、どの工具鋼よりも硬く、その硬さが製品の最大の強みであると同時に、機械工にとって最大の課題でもあります。 ジルコニアおよびアルミナセラミックスの焼結後加工には、ダイヤモンド金型、剛性機械構造、そして金属加工とは根本的に異なるプロセス知識が必要です。
設備の整った先進セラミックス工場に見られる主要な精密加工能力:
- CNC研削センター— 円筒面、ボア、面に対して±0.005mmの寸法公差を達成するための多軸ダイヤモンド研削
- センターレス研削— プランジャー、シャフト、バルブステムなどの大量円筒部品に対して、円筒度が0.005mm未満、表面仕上げRa 0.05μmを実現しています。 これらの精密な研磨方法の詳細をご覧くださいセラミックプランジャーは高圧ポンプシステムで機能します専用のプランジャーガイドをご覧ください。
- 研磨と研磨— 表面および光学グレード部品のシール用にRa 0.02μm(ミラー仕上げ)まで仕上げられた平らおよび球面
- マイクロビーズの選別と仕上げ— 直径と球度で粉砕メディアビーズをグレーディングし、1バッチあたり数百万個のビーズで円>0.98の円形度を達成する自動光学選別システム。 全文はこちらでご覧いただけますイットリア安定化ジルコニア粉砕ビーズその応用については、包括的なグラインドメディアガイドをご覧ください。
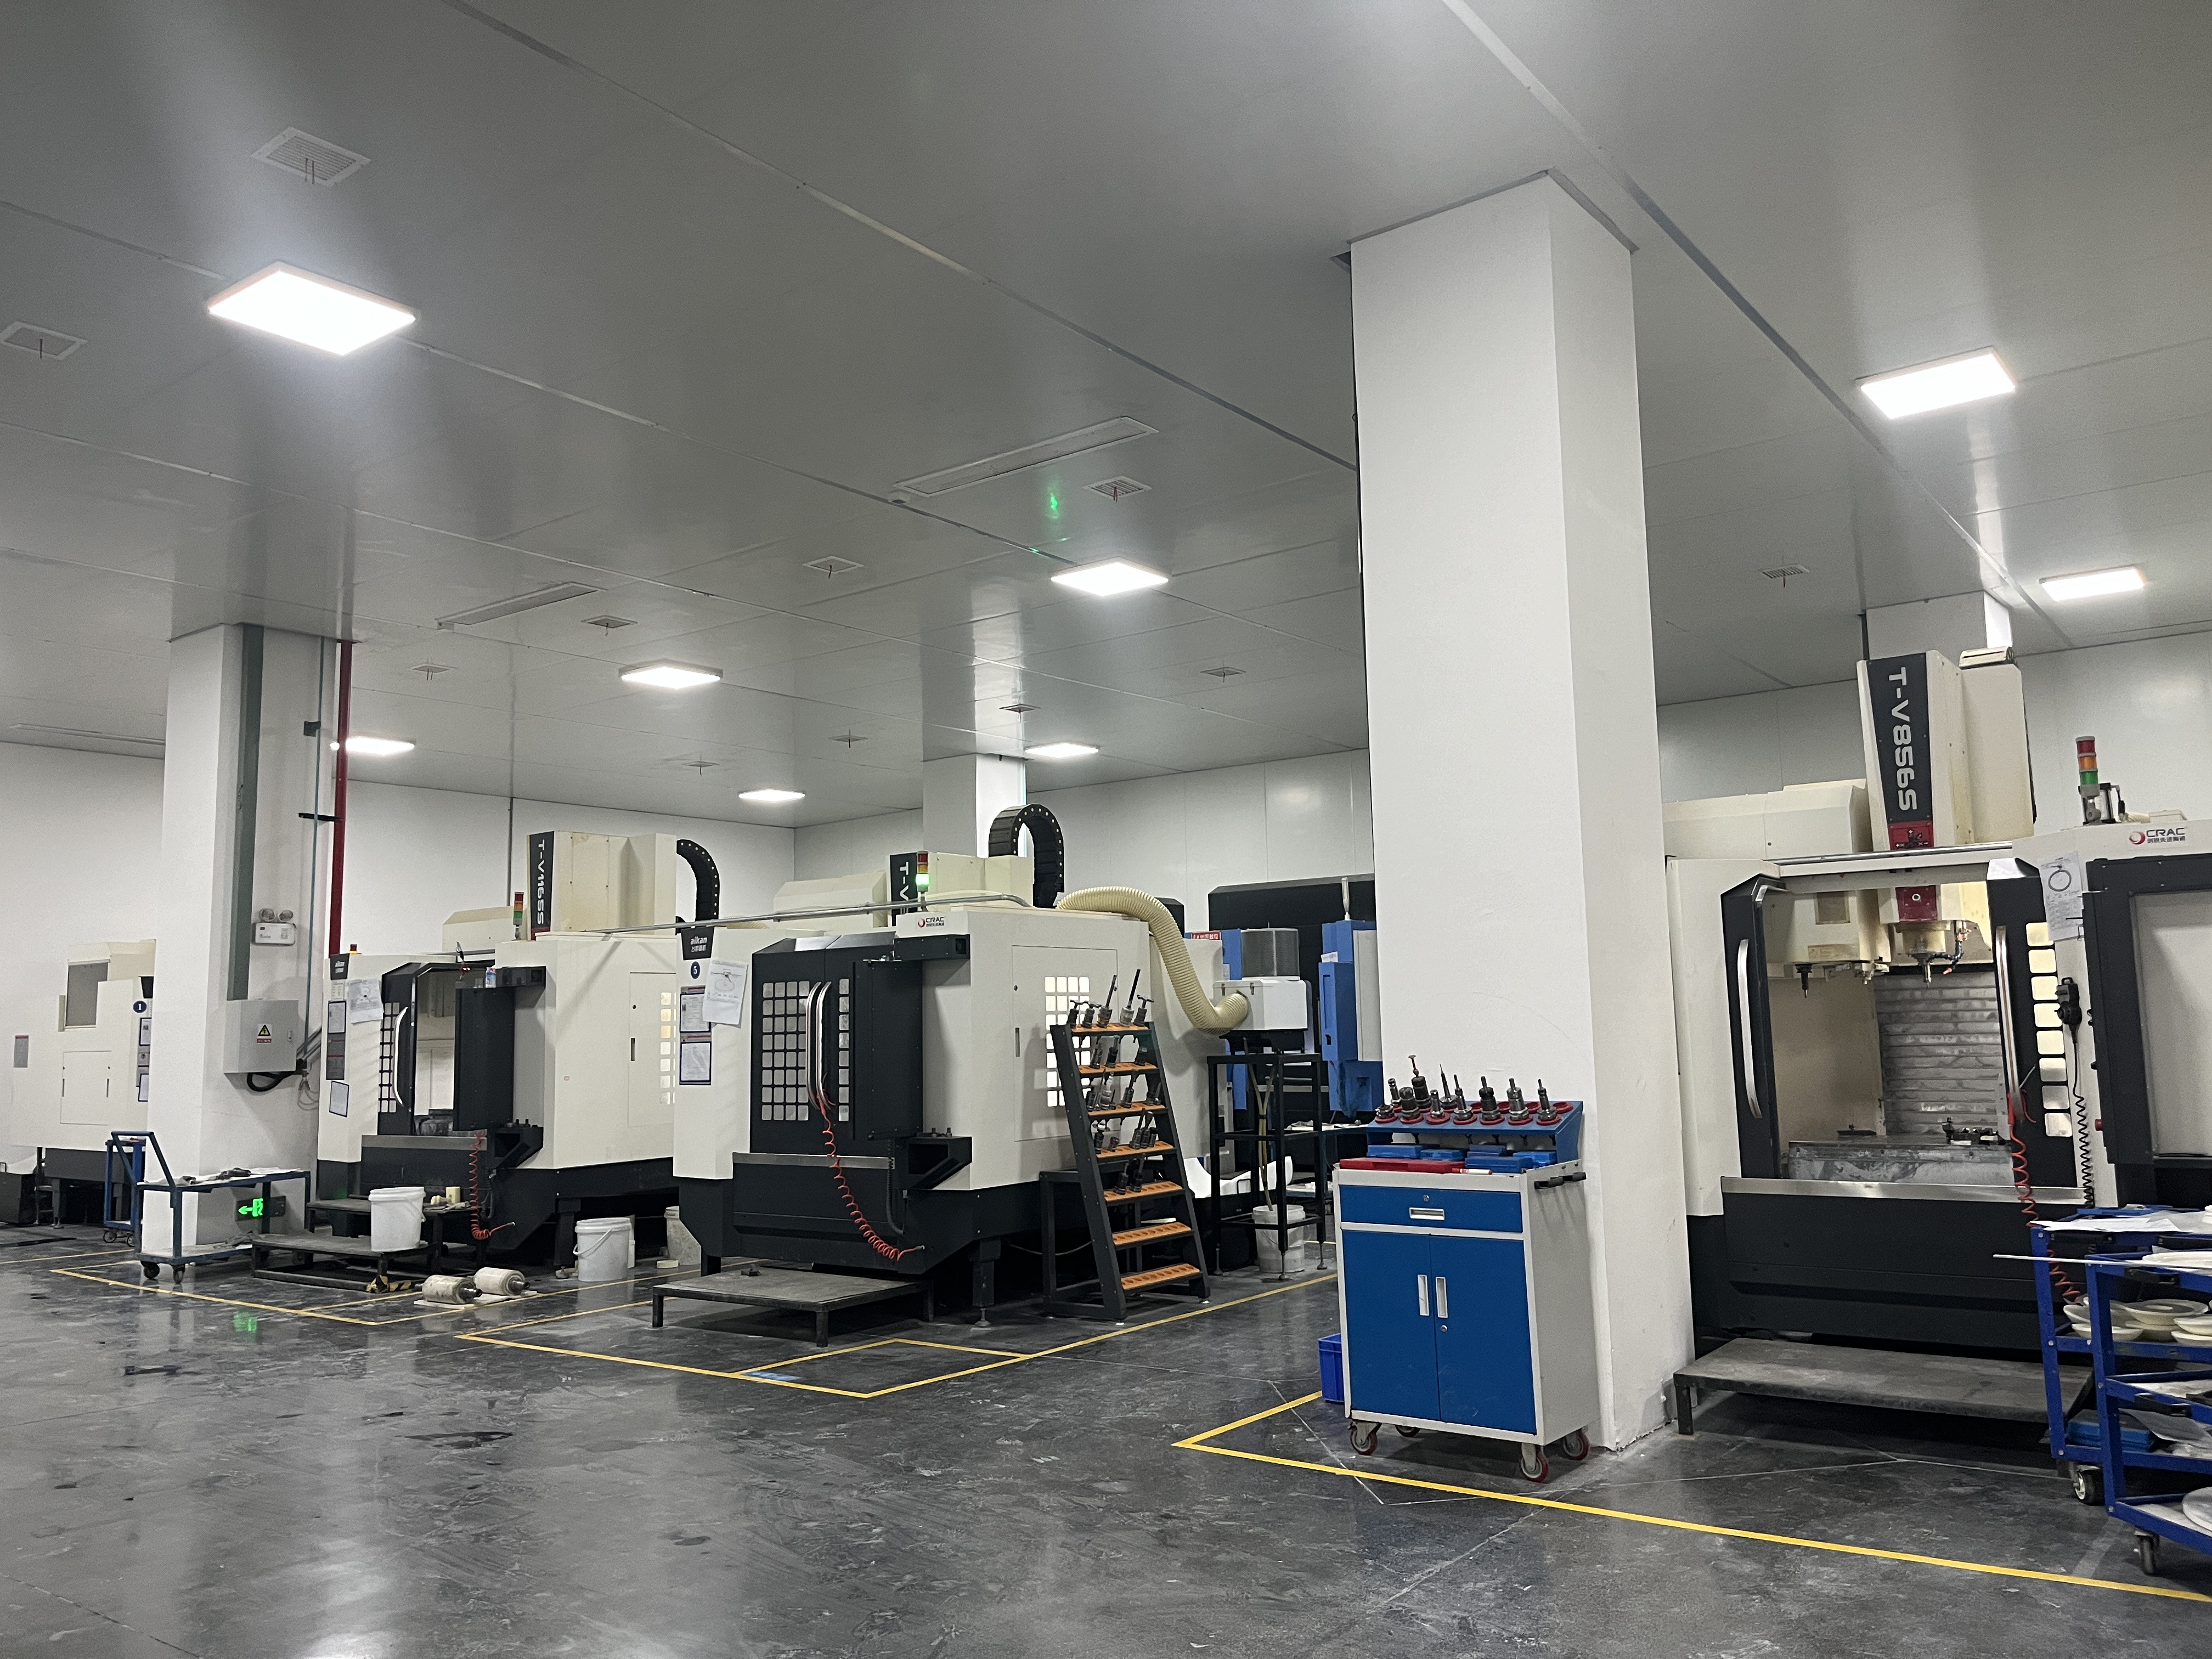
図3:CNCダイヤモンド研削センター加工 焼結後セラミック部品 — セラミック加工は金属加工とは根本的に異なるパラメータで動作します。 ダイヤモンド金型、剛性治具、制御された冷却材の流れは、表面に微細な亀裂を生じさせることなく10ミクロン未満の公差を達成するために不可欠です。
切削パラメータの選択—送り速度、切削深さ、ホイールの粒径—は非常に重要です。 強すぎると、荷重で破損の起点となる地下の微細な亀裂が発生します。 保守的すぎると生産性が落ちます。 経験豊富なセラミック機械工とジェネラリストの違いは、すべての材料グレードでこの境界を知っている点にあります。
ステージ5:検査と品質管理 — 証拠なしには何も残りません
先進セラミックス工場の最終段階は製造ではなく、検証です。 各生産バッチは以下を含む品質ゲートを通過します。
- 寸法検査— サブミクロン解像度の座標測定機(CMM)が、主要な寸法をエンジニアリング図面と照合し、統計的プロセス制御(SPC)チャートでCpk値を追跡します 時間
- 表面品質— プロフィロメーターはRa/Rz表面仕上げを測定します; 拡大鏡での目視検査で欠け、ピッティング、変色が確認できます
- 密度検証— 各焼結バッチの試料片に対するアルキメデス法試験により、規格内での密度が確認されます(通常>高品位Y-TZPでは理論上の99%)。
- 相解析— X線回折(XRD)はイットリア安定化ジルコニアに単斜相の不在を検証する。単斜晶成分は不完全な安定化を示し、予測する重要なチェックだ 劣化耐性
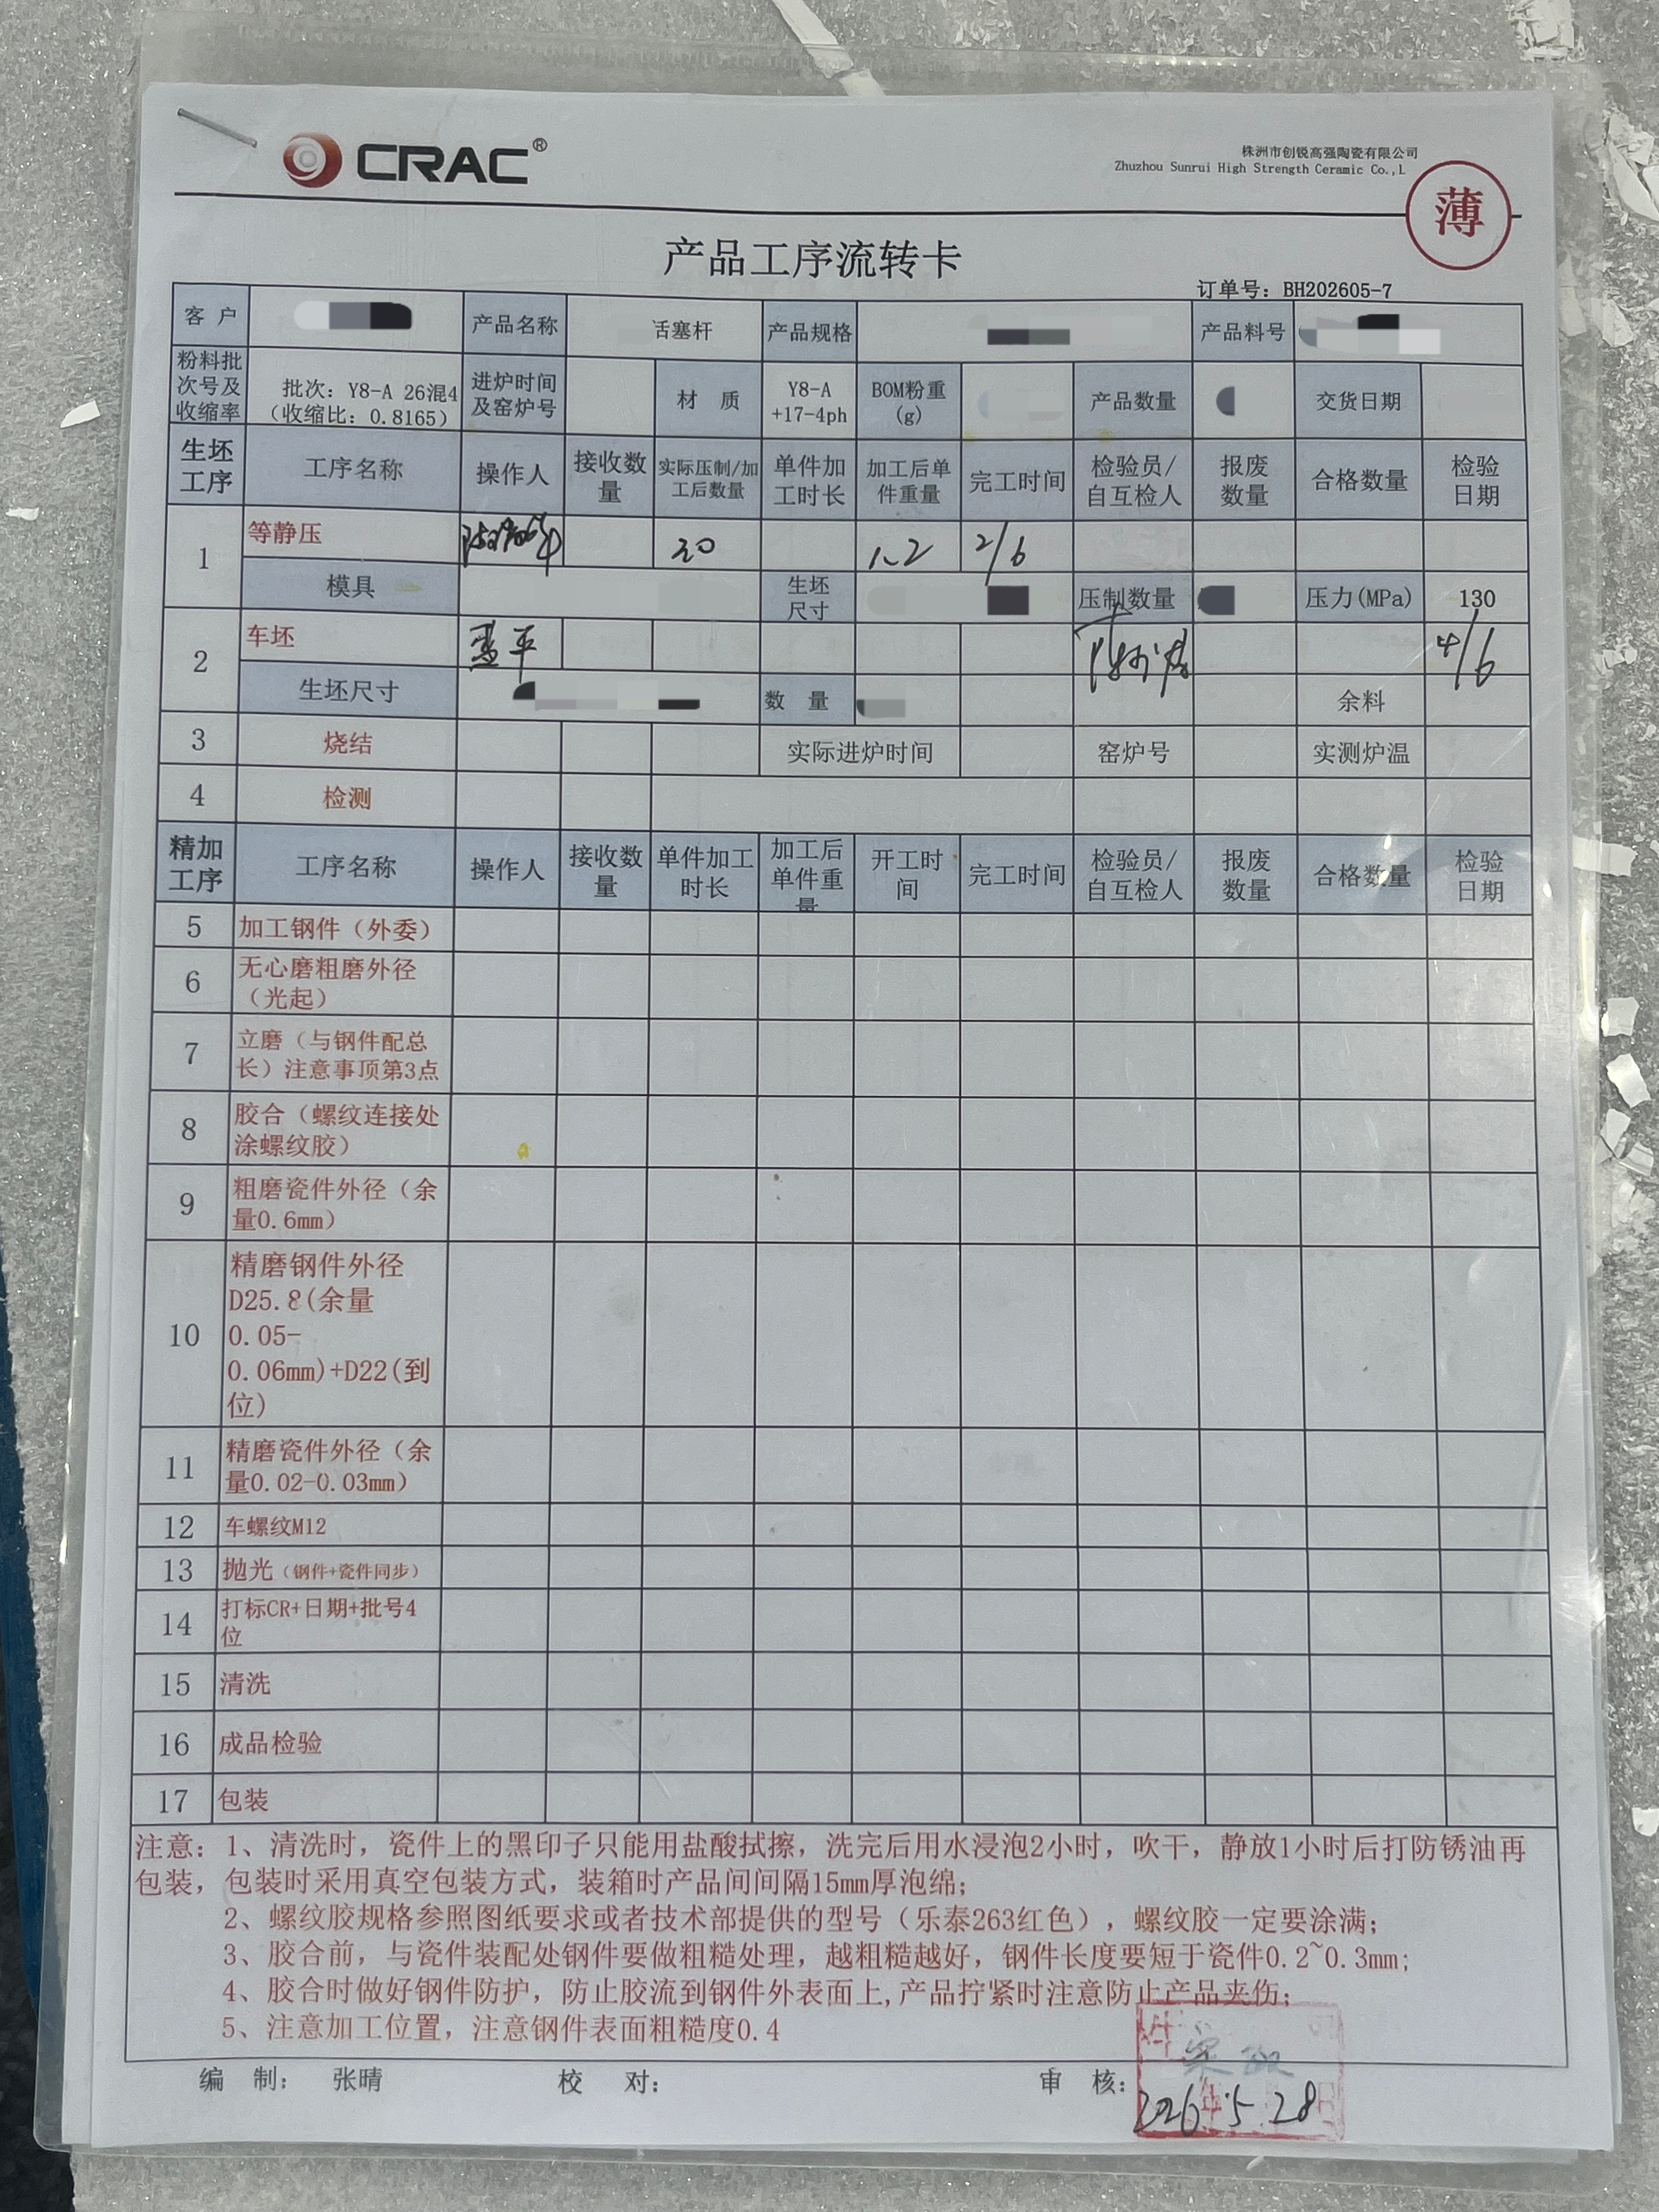
図4:先進セラミックス工場の生産プロセストラベラーカード — 各バッチには粉末ロットから完成品までの記録された保管チェーンが記載されています。 このトレーサビリティシステムは、仕様が満たされていない場合でも完全な根本原因分析を可能にし、ISO認証サプライチェーンに対して監査可能な品質記録を提供します。
精密セラミックス工場と他を異なるものとは何が違うのか
5つの段階を進めると、先進的なセラミックス工場と商品供給業者の違いが明確になります。 機器の所有ではなく、誰でも窯やCNCを購入できます。 工場がそれらの機械をどのように一貫した品質システムに繋げるかについてです:
| 能力 |
買い手にとっての意味 |
| クローズドループプロセス制御 |
すべての測定値はフィードバックします。Cpkが1.33を下回ると、根本原因が特定されるまで線は停止します。 これは「一部の部品をチェックする」と「すべてのバッチが統計的に管理されている」との違いです。 |
| 材料の定式能力 |
カスタム安定剤レベル(3 mol% vs 5 mol% Y₂O₃)、色や導電性のためのドーパント添加、複合剤配合(ZTA、ATZ)は、カタログから注文されるのではなく、社内で調合されます。 |
| フルチェーントレーサビリティ |
原火薬のロット番号から完成品のシリアル番号まで、すべての工程が記録されています。 何かがうまくいかなかったとき――陶芸では必ず必ず何かがうまくいかなくなります――それを見つけられます。 |
| マルチプロセスの柔軟性 |
ドライプレス、CIP、CIM、グリーン加工が一つの屋根の下で行われるため、部品の形状が工程を決定し、工場の設備の制限ではありません。 |
| アプリケーション認識型エンジニアリング |
リチウム電池メーカー向けにビーズを研ぐ工場は、構造用セラミックのみを供給する工場とは異なる方法で汚染リスクを理解しています。 このドメイン知識はプロセスの意思決定に直接影響を与えます。 |
工場フロアを超えて:生産エコシステム
上記の製造能力は単独で存在するものではありません。 完全統合型の先進セラミックス工場は以下の設備も維持しています:
- 工具工房— プレス、CIM、押出金型のための社内金型および金型製造。 外部の工具はリードタイムを数週間延長し、質の高い引き渡しの問題を引き起こします
- 材料試験研究所— 密度(アルキメデス)、硬度(ビッカーズ)、破壊靭性(へこみ法)、摩耗率(ピンオンディスク)、相組成(XRD)試験 — 外部委託は 2週間の納期で対応可能なサードパーティラボ
- アプリケーションテスト機能— 研磨媒体摩耗試験用のビードミル、油圧試験スタンドはceramic plunger耐久自転車と耐腐食性検証のための環境チャンバー。 方法を学ぶセラミック機械部品は腐食環境での信頼性向上厳格なアプリケーションテストを通じて。
これらのサポート機能こそが、製品を出荷する工場と性能保証を発送する工場の違いです。
先進的なセラミックス工場を評価する方法:サプライヤーへの5つの質問
先進的なセラミックス工場を訪れたり監査したりする際、5つの質問はパンフレットよりも多くのことを教えてくれます。
1. 焼結温度記録を見せてもらえますか?— すべてのバッチごとに時間-温度曲線を生成できない工場には、トラブルシューティングのためのプロセス履歴がありません。
2. 私の重要な側面に対するあなたのCpKはどれくらいですか?— もしCpkを追跡していなければ、自分のプロセス能力を知らないことになります。 Cpkが1.33未満の場合、精密部品の処理が十分に安定していないことを意味します。
3. Y-TZPにおける単斜晶相成分をどのように検証するか?— Y-TZPの老化破壊(低温劣化)は単斜晶変換から始まります。 XRDで監視しない工場は、数ヶ月の使用後に湿度の高い環境で故障する可能性のある部品を販売しています。
4. 生粉はどこから来るのか?— セラミックパウダーの品質はサプライヤーによって大きく異なります。 最も安い入札者から購入する工場は、特性が変動する部品を生産します。 安定的で長期的なパウダーパートナーシップを持つ工場は、安定した部品を生産します。
5. 過去6か月分の不適合報告書を見せてもらえますか?— どの工場にも品質の問題がある。 それ以外のことを言う工場は、嘘をついているか、見ていないかのどちらかです。 重要なのは、彼らがどのように対処するかです。文書化されたフォローアップを伴う閉ループの是正措置か、あるいは「船を渡して希望を持った」という考え方です。
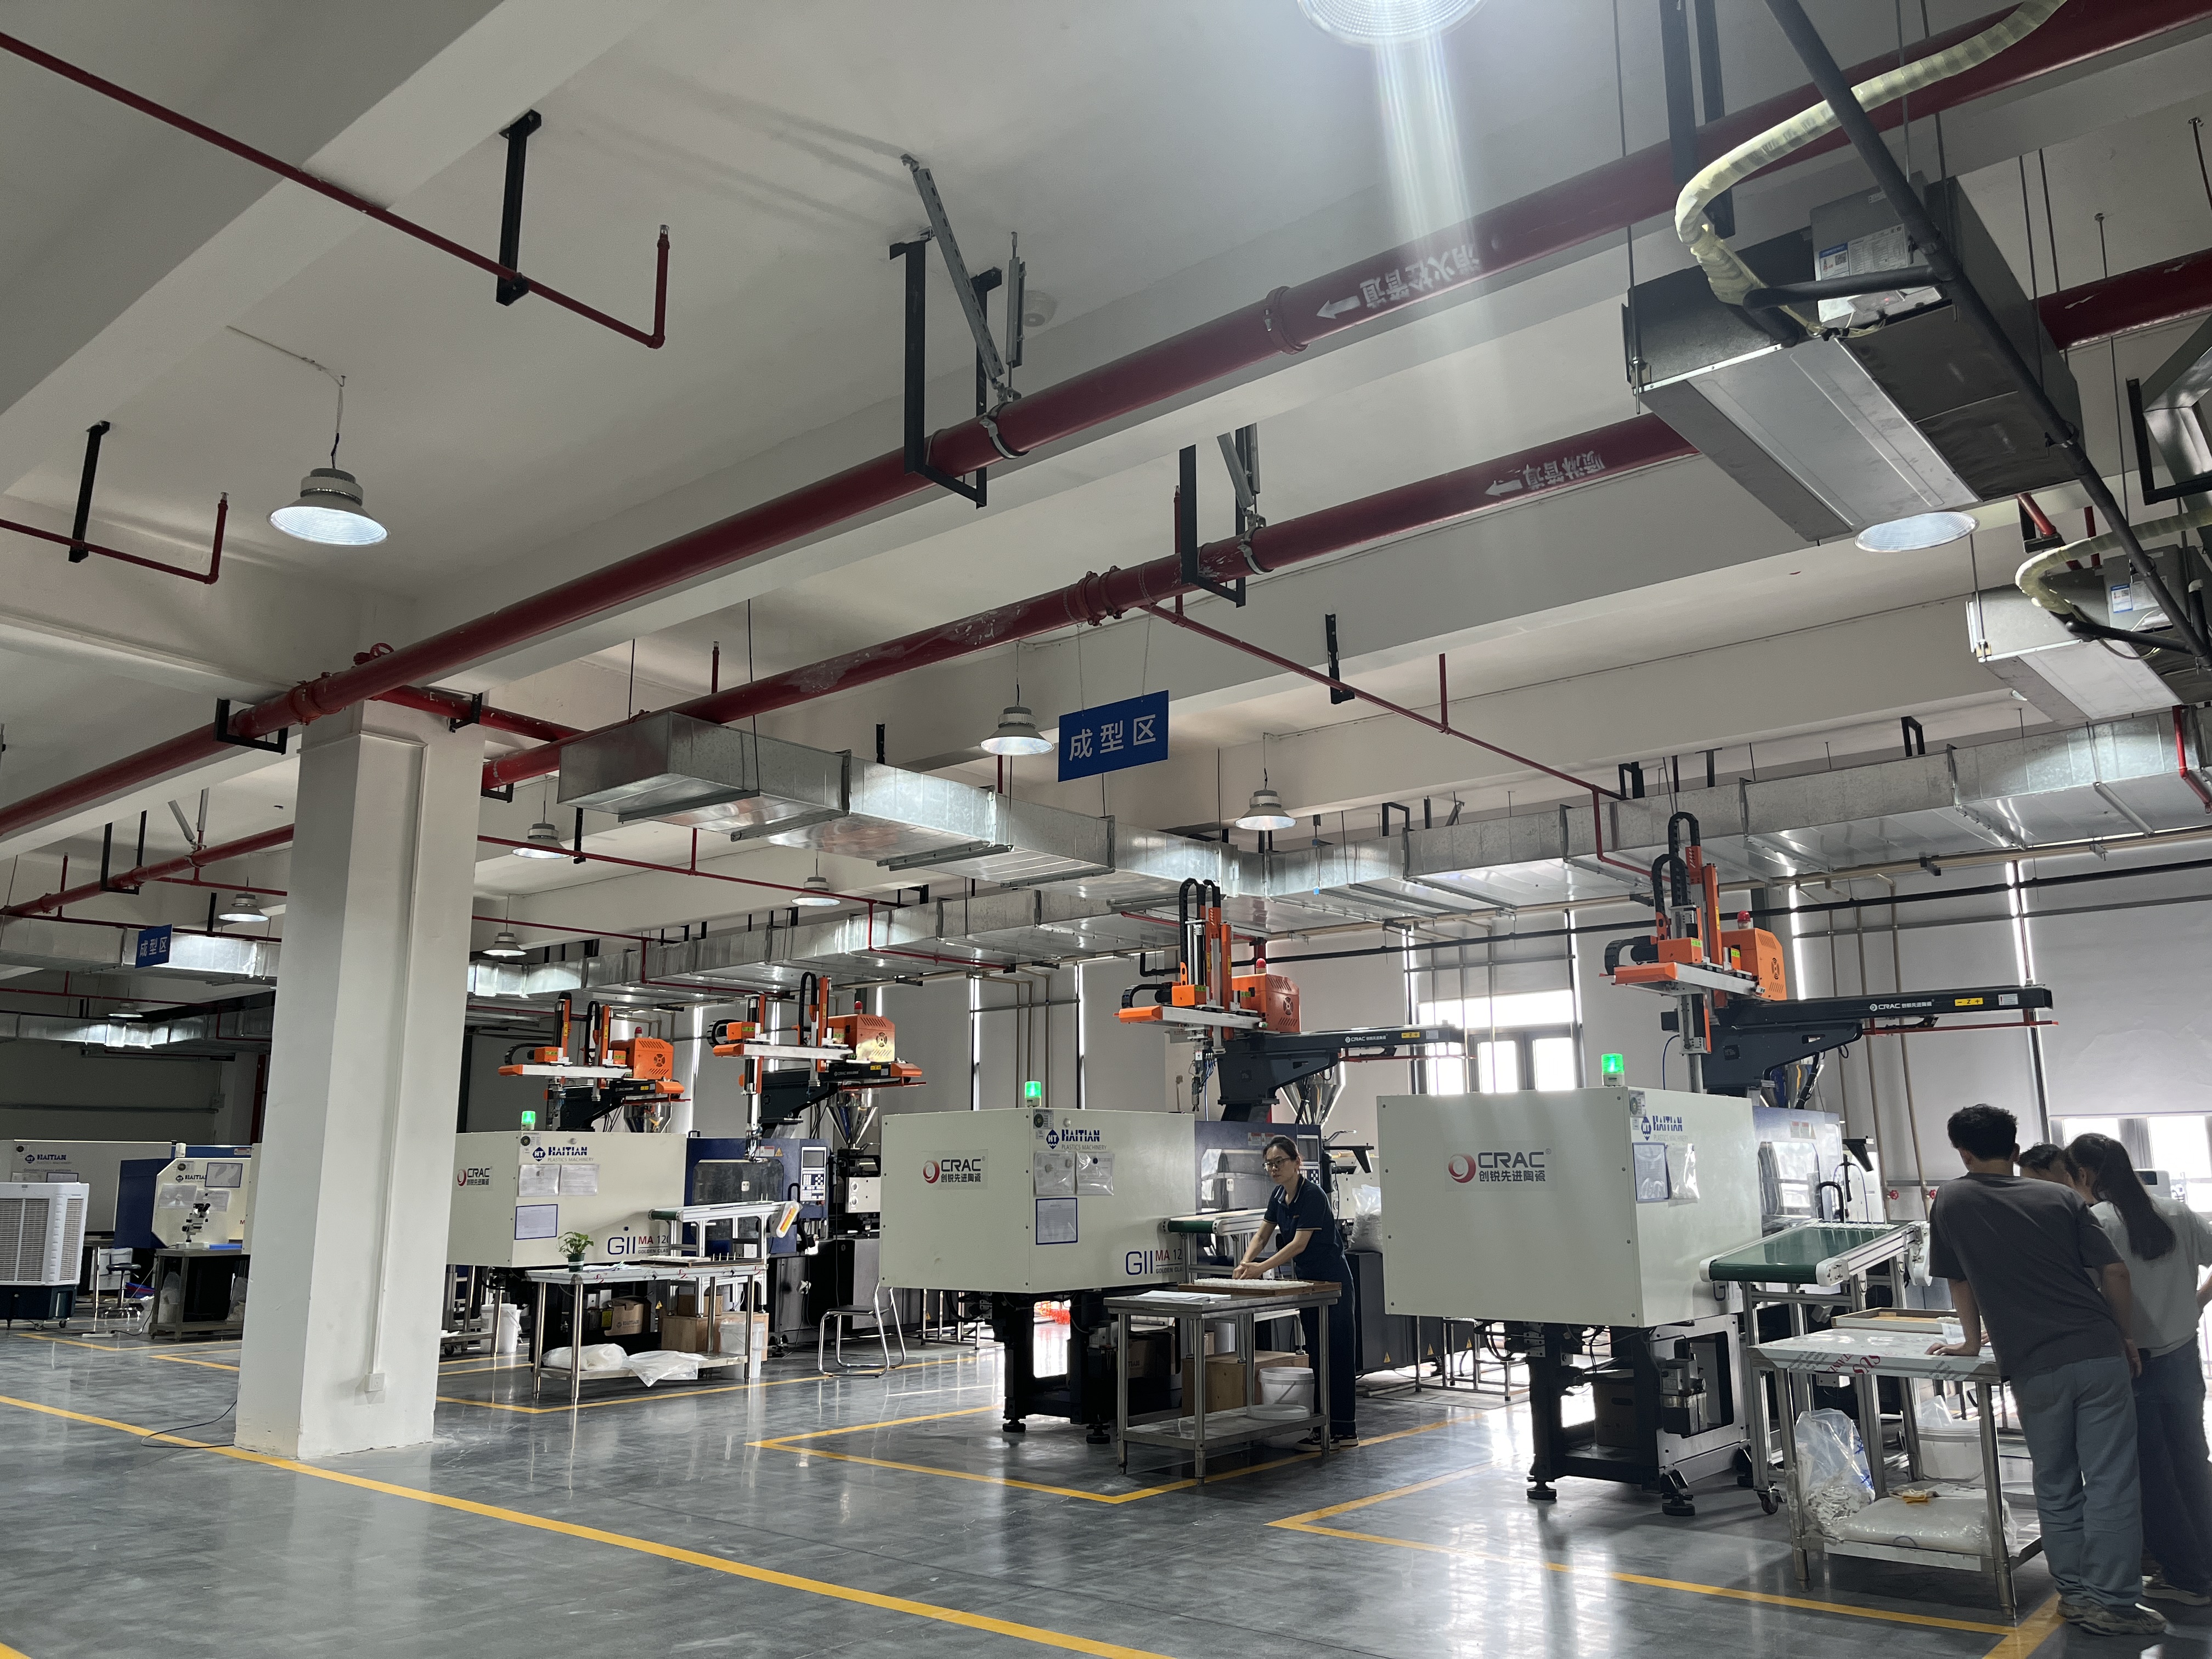
図5:先進セラミックス工場におけるセラミック射出成形(CIM)作業場 — CIMは大量のポリマー加工とエンジニアリングセラミックスの特性要求とのギャップを埋めます。 生産規模での複雑な3Dジオメトリを可能にする。 ここで見られるクリーンルームレベルの環境制御は、精密CIM操作の標準です。
精密セラミック製造のパートナーをお探しですか?
CRACは独自の材料配合からミクロンレベルの加工まで、28年にわたる先進的なセラミック生産を誇っています。
|
我々は誰か
CRAC(朱州創睿)— 中国で最初のジルコニアビーズの開発者(1997年)。 ISO 9001認証を受けており、100+のグローバル企業にサービスを提供しています。
|
私たちの能力
社内でグラニュレーション、ドライプレス、CIP、CIM、マルチゾーン焼結、CNCダイヤモンド研削が一つの屋根の下で行われます。
|
私たちが必要としているもの
部品図面、目標材料、量の要件を送って実現可能性評価と見積もりを出してください。
|